Symulacja mocowania detalu w imadle lub przyrządzie ma sens tylko wtedy, gdy odwzorowuje rzeczywiste warunki ustawienia. Sam model obrabianego przedmiotu i ścieżka narzędzia nie wystarczą. O bezpieczeństwie decydują również szczęki, łapy, opory, podkładki, śruby, wysokość bazowania, wystawienie narzędzia oraz to, jak detal zachowuje się pod wpływem sił skrawania.
Fałszywie bezpieczny wynik jest szczególnie zdradliwy. Symulator może nie zgłosić kolizji, ponieważ nie otrzymał pełnego modelu imadła. Może też pokazać poprawne położenie narzędzia względem detalu, mimo że detal w rzeczywistości znajduje się kilka milimetrów wyżej, jest obrócony względem osi albo opiera się tylko na dwóch punktach. Siedem opisanych niżej błędów obejmuje najczęstsze przyczyny takich rozbieżności oraz sposób ich wykrywania i korygowania.
Mocowanie w symulatorze nie jest tylko dodatkiem do modelu detalu
Co naprawdę powinno znaleźć się w symulacji
Pełna symulacja ustawienia obejmuje więcej niż bryłę surowego materiału i gotowy model części. W zależności od celu analizy trzeba uwzględnić co najmniej detal, materiał wyjściowy, szczęki imadła, korpus uchwytu, opory, podparcia, łapy dociskowe, śruby, nakrętki, podkładki, oprawkę narzędzia oraz elementy stołu znajdujące się w zasięgu ruchu. Nie każdy komponent musi być odwzorowany z identyczną szczegółowością, ale każdy element mogący wejść w kontakt z narzędziem, oprawką albo obrabianym przedmiotem powinien mieć prawidłową obwiednię.
Weryfikacja imadła w CAM może być szybka i uproszczona, jeśli chodzi wyłącznie o wstępne sprawdzenie kierunku przejazdu. Innych danych wymaga jednak kontrola programu CNC przed produkcją, zwłaszcza przy długim narzędziu, głębokiej obróbce bocznej, pracy z osią obrotową lub przezbrojeniu. W takim przypadku dekoracyjne zaokrąglenia korpusu można pominąć, lecz nie wolno pomijać wysokości szczęk, wystających łap, stopni na szczękach ani elementów znajdujących się bezpośrednio pod detalem.
Brak kolizji w oknie programu nie oznacza bezpieczeństwa na maszynie
Komunikat „brak kolizji” odnosi się wyłącznie do geometrii przekazanej do symulatora i do przyjętych ustawień kontroli. Jeżeli model przyrządu obróbkowego jest zbyt mały, przesunięty lub nie zawiera śruby wystającej nad łapą, system nie ma podstaw, aby zgłosić problem. To nie błąd matematyczny symulatora, tylko błąd danych wejściowych.
Podobnie działa pominięcie oprawki. Końcówka freza może przechodzić nad detalem z bezpiecznym luzem, ale korpus uchwytu narzędziowego może uderzyć w szczękę. Wirtualny detal wygląda wtedy poprawnie, ścieżka jest „czysta”, a rzeczywista kolizja wynika z części, której nie poddano analizie.
Najpierw warunki ustawienia, potem ocena ruchu
Praktyczna kolejność pracy powinna być prosta: najpierw odtworzyć rzeczywiste ustawienie, następnie sprawdzić położenie układu współrzędnych, później zweryfikować narzędzie i oprawkę, a dopiero na końcu oceniać przejazdy, naddatki i ryzyko kolizji. Odwrócenie tej kolejności często prowadzi do poprawiania ścieżki dla nieprawidłowo ustawionego modelu.
Dobrze przygotowana symulacja powinna odpowiadać na kilka konkretnych pytań:
czy detal znajduje się na właściwej wysokości i opiera się o te same punkty co na maszynie,
czy szczęki i elementy dociskowe mają rzeczywiste położenie,
czy wszystkie strefy kolizyjne są większe lub równe rzeczywistym gabarytom,
czy narzędzie wraz z oprawką ma prawidłową długość i średnicę,
czy po kolejnych operacjach oraz po obróceniu detalu nie zmienia się błędnie jego położenie.
Błędy związane z geometrią i ustawieniem mocowania
1. Zastąpienie rzeczywistego imadła lub przyrządu uproszczonym modelem
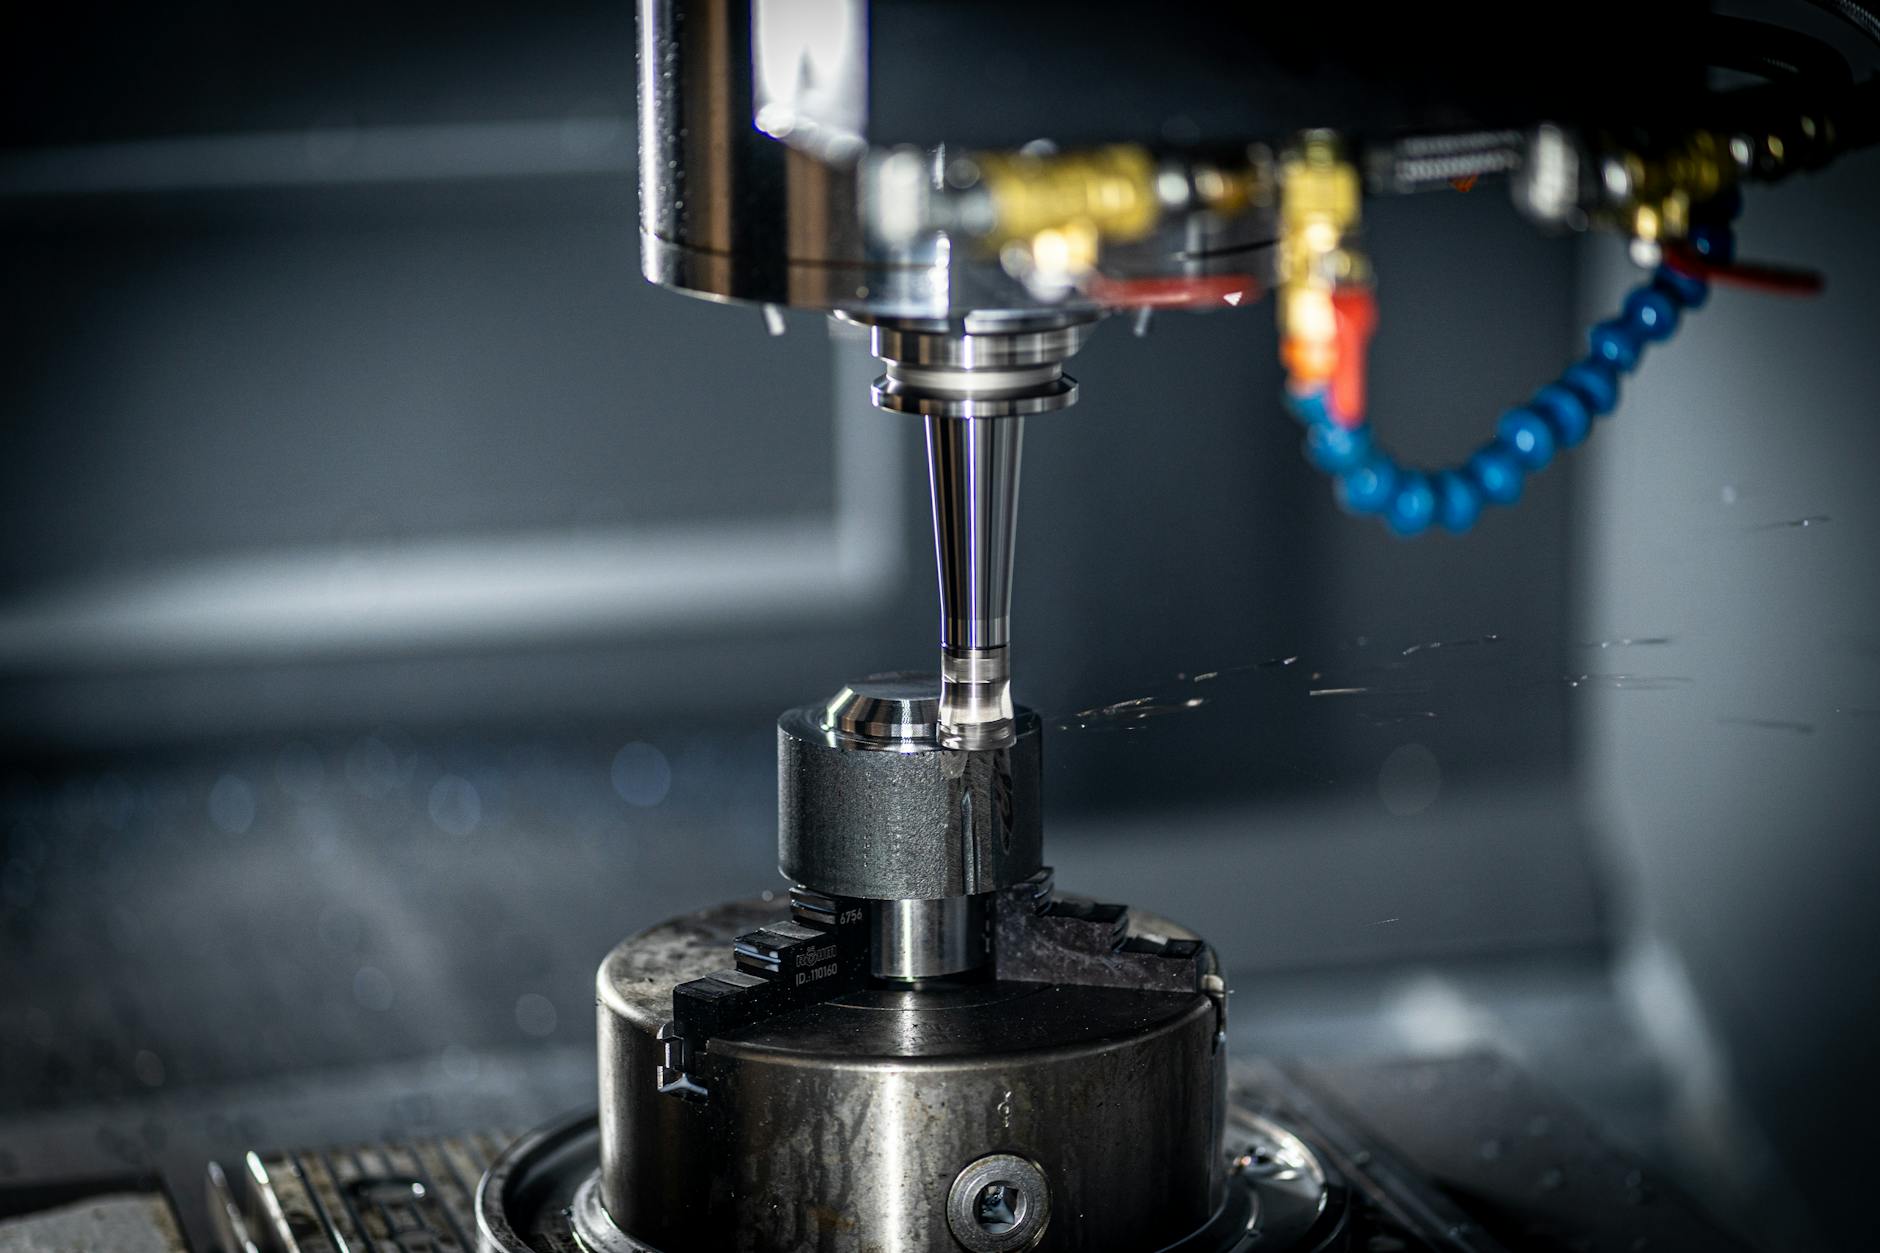
Najczęstszy błąd podczas symulacji mocowania detalu polega na zastąpieniu całego imadła jednym prostopadłościanem opisanym jako „strefa zakazana”. Takie rozwiązanie bywa wystarczające do bardzo ogólnego sprawdzenia, czy narzędzie nie schodzi poniżej stołu, ale nie odwzorowuje rzeczywistej geometrii stanowiska. Imadło ma stopnie szczęk, rowki, wystające śruby, zaokrąglenia, kieszenie, boczne opory i różne poziomy powierzchni.
Źródło: Pexels | Autor: Ludovic Delot
Uproszczony model może więc dać dwa przeciwstawne efekty. Jeśli jest zbyt mały, ukrywa kolizję narzędzia albo oprawki z korpusem. Jeśli jest zbyt duży, blokuje prawidłową ścieżkę i prowadzi do niepotrzebnego wydłużania narzędzia lub pozostawiania naddatku w miejscu, do którego można było bezpiecznie dotrzeć. W obu przypadkach decyzja technologiczna opiera się na nieprawdziwej geometrii.
Jak rozpoznać zbyt prosty model
Problem zwykle widać wtedy, gdy ścieżka wygląda bezpiecznie w rzucie z góry, ale budzi wątpliwości w widoku bocznym. Przykładowo frez może przechodzić między szczękami bez kolizji na ekranie, podczas gdy jego oprawka znajduje się na wysokości stopnia szczęki. Innym sygnałem jest brak związku między wysokością rzeczywistych szczęk a granicą obszaru zakazanego w CAM.
Przydatne jest porównanie kilku wymiarów krytycznych:
maksymalnej wysokości szczęk ponad stołem,
odległości ich wewnętrznej krawędzi od detalu,
położenia śrub, łap i oporów względem osi detalu,
szerokości korpusu imadła w obszarze przejazdu,
najwyższego punktu każdego elementu znajdującego się pod lub obok części.
Jak uprościć geometrię bez utraty bezpieczeństwa
Nie zawsze potrzebny jest szczegółowy model producenta z wszystkimi gwintami i zaokrągleniami. Można użyć modelu własnego, pod warunkiem że zachowuje gabaryty krytyczne. Dobrym rozwiązaniem jest połączenie uproszczonej bryły korpusu z dokładnymi modelami szczęk, łap, podkładek i oporów. Elementy dekoracyjne można pominąć, ale powierzchnie, o które może uderzyć narzędzie lub oprawka, powinny pozostać wierne wymiarowo.
Jeżeli nie ma pewności co do geometrii, bezpieczniej jest zastosować bryłę bezpieczeństwa obejmującą większy obszar niż rzeczywisty element. Taki model może spowodować kilka fałszywych alarmów, ale nie pozwoli zaakceptować ruchu odbywającego się z minimalnym lub ujemnym luzem. Po potwierdzeniu wymiarów bryłę można zmniejszyć.
2. Błędne położenie detalu, szczęk albo układu współrzędnych
Drugi błąd nie polega na złej geometrii samego imadła, lecz na ustawieniu elementów względem siebie. Detal może mieć poprawny kształt i prawidłową ścieżkę, ale być w symulacji umieszczony kilka milimetrów wyżej, niż znajduje się rzeczywiście. Czasem przyczyną jest pominięta podkładka, innym razem odwrócona szczęka stała, niezgodna wysokość szczęk miękkich albo przesunięty układ współrzędnych detalu.
Trzeba rozdzielić dwie rzeczy: bazowanie mechaniczne i punkt zerowy programu. Punkt zerowy może znajdować się na górnej powierzchni detalu, na środku otworu, na narożu surowca albo na specjalnej bazie technologicznej. Nie mówi on sam w sobie, gdzie detal opiera się o stół lub szczęki. Jeśli model zostanie przesunięty wyłącznie po to, aby zgadzał się z WCS, a pominięte zostaną podkładki i opory, wynik będzie geometrycznie niespójny.
Typowe objawy niezgodnego ustawienia
Jednym z objawów jest przejście narzędzia zbyt blisko korpusu imadła mimo prawidłowej odległości od powierzchni detalu. Innym — frezowanie w szczękę na głębokości, która w CAM wydawała się bezpieczna. Może również pojawić się obszar, który według symulatora jest osiągalny, ale w rzeczywistym ustawieniu zasłania go szczęka albo łapa.
Kontrola nie powinna ograniczać się do jednego punktu zerowego. Należy porównać:
Źródło: Pexels | Autor: Julia Malcher
kierunek osi X, Y i Z,
położenie szczęki stałej i ruchomej,
wysokość górnej powierzchni detalu nad stołem,
odległość detalu od bocznych oporów,
położenie punktów bazowych używanych do ustawienia na maszynie,
kąt obrotu detalu po przezbrojeniu lub zmianie orientacji.
Krótki przykład pokazuje, dlaczego kilka milimetrów ma znaczenie. Jeśli w CAM detal leży bezpośrednio na stole, a w rzeczywistości spoczywa na podkładkach, zmienia się nie tylko jego wysokość. Zmniejsza się także przestrzeń między spodem części a oprawką, zmienia się długość narzędzia wystającego z uchwytu i może przesunąć się granica bezpiecznego podejścia do szczęki.
Praktyczna kontrola przed uruchomieniem
Przed zatwierdzeniem ustawienia dobrze jest zablokować lub oznaczyć w CAM wszystkie elementy bazowe i sprawdzić je w widoku bocznym. Pomocne bywa utworzenie prostych punktów kontrolnych: naroże szczęki stałej, górna powierzchnia podkładki, środek otworu bazowego oraz punkt zerowy programu. Jeśli te punkty nie mają odpowiednich odległości względem siebie, dalsza analiza ścieżki nie będzie wiarygodna.
Błędy w odwzorowaniu kontaktu, docisku i przestrzeni kolizyjnej
3. Pominięcie elementów dociskowych oraz rzeczywistej obwiedni kolizji
W symulacji często pojawiają się szczęki i detal, ale brakuje elementów, które faktycznie utrzymują część na miejscu. Dotyczy to łap, śrub, nakrętek teowych, podkładek, docisków bocznych, oporów, szczęk miękkich oraz wystających fragmentów przyrządu. Ich pominięcie jest szczególnie ryzykowne przy obróbce z kilku stron, wierceniu pod kątem i pracy narzędziem o dużej średnicy.
Jak kontrolować elementy dociskowe
Najprościej podzielić elementy mocowania na trzy grupy: części ustalające położenie detalu, części przenoszące siłę docisku oraz elementy znajdujące się w strefie ruchu narzędzia. Każda z tych grup może wymagać innego poziomu szczegółowości, ale żadnej nie należy usuwać bez sprawdzenia jej wpływu na bezpieczeństwo.
Łapa dociskowa może być przedstawiona jako uproszczony blok, jeżeli zachowuje rzeczywistą wysokość, szerokość i położenie. Śrubę można odwzorować jako walec bez gwintu, lecz jej górny koniec, nakrętka i podkładka muszą znajdować się na właściwym poziomie. W przypadku kontroli dostępu narzędzia ważniejsza od wiernego wyglądu jest maksymalna obwiednia elementu.
Dobrym rozwiązaniem jest utworzenie osobnej warstwy lub zestawu komponentów nazwanych na przykład „mocowanie rzeczywiste” i „mocowanie kontrolne”. Pierwszy zestaw zawiera geometrię używaną w dokumentacji, drugi — uproszczone bryły bezpieczeństwa obejmujące możliwe odchyłki montażowe. Dzięki temu można szybko włączyć kontrolę kolizji bez zmieniania modelu detalu.
4. Założenie idealnego kontaktu detalu z podporami i szczękami
Symulacja często zakłada, że detal przylega do wszystkich powierzchni dokładnie tak, jak wynika to z modelu CAD. W praktyce między detalem a podporą mogą występować wióry, zadziory, zabrudzenia, zaokrąglenia, nierówności albo niewielka szczelina wynikająca z niedokładnego dosunięcia. Jeżeli model pokazuje pełny kontakt, a rzeczywiste ustawienie opiera się tylko na części powierzchni, położenie detalu może różnić się od przyjętego w programie.
Błąd jest szczególnie istotny przy częściach cienkościennych, detalach odlewanych oraz elementach bazowanych na kilku małych podporach. Wirtualnie część może stabilnie leżeć na całej płaszczyźnie, podczas gdy na maszynie opiera się tylko na dwóch punktach. Zmienia to wysokość, kąt ustawienia i rozkład sił podczas skrawania.
Jak rozpoznać nieprawidłowy model kontaktu
Sygnałem ostrzegawczym jest sytuacja, w której detal ma w modelu wiele powierzchni styku, ale rzeczywiste oprzyrządowanie zapewnia tylko kilka punktów podparcia. Podejrzenie powinny wzbudzić także powierzchnie podparte przez elementy o nieokreślonej wysokości, na przykład sprężynujące podpory, podkładki dobierane ręcznie lub zużyte szczęki.
W symulacji można zastąpić pełną powierzchnię styku punktami lub małymi bryłami odpowiadającymi rzeczywistym podporom. Następnie trzeba sprawdzić, czy detal nie zmienia położenia po usunięciu nieaktywnych powierzchni. Jeśli zmiana jest widoczna, ustawienie wymaga potwierdzenia pomiarem lub dokumentacją przyrządu.
5. Pominięcie odkształcenia i przesunięcia detalu pod wpływem docisku
Element zamocowany nie jest automatycznie elementem całkowicie nieruchomym. Zbyt duża siła docisku może odkształcić cienką ściankę, przesunąć detal po podparciu albo ugiąć łapę. Z kolei zbyt mała siła może nie przeciwdziałać siłom skrawania, zwłaszcza podczas frezowania z dużym przekrojem warstwy, wiercenia lub obróbki przerywanej.
Sam symulator kolizji zwykle nie ocenia, czy ustawiona siła docisku jest wystarczająca. Może jednak pomóc wskazać miejsca, w których ryzyko jest największe. Należą do nich długie fragmenty wystające poza szczęki, cienkie żebra, powierzchnie podparte daleko od strefy skrawania oraz elementy dociskane punktowo.
Źródło: Pexels | Autor: Daniel Smyth
Lepsze podejście do stabilności mocowania
Przed uruchomieniem ścieżki trzeba określić kierunek głównych sił skrawania i sprawdzić, czy układ podpór oraz docisków przeciwdziała tym siłom. W prostych przypadkach wystarczy porównanie kierunku obciążenia z rozmieszczeniem łap. Przy częściach cienkościennych lub dokładnych wymiarowo należy dodatkowo uwzględnić dane producenta uchwytu, doświadczenia z podobnymi detalami albo analizę odkształceń.
Jeżeli detal może się odkształcać, model kontrolny powinien pokazywać nie tylko położenie nominalne, lecz także możliwy zakres ugięcia. Nie oznacza to konieczności wykonywania pełnej analizy MES dla każdego ustawienia. Czasem wystarczy dodać kontrolną strefę wokół cienkiej ścianki i ograniczyć parametry w przejściach, które generują największe obciążenie.
6. Sprawdzenie tylko ruchu roboczego bez przejazdów dojazdowych i szybkich
Kolizja z mocowaniem nie musi wystąpić podczas samego skrawania. Często dochodzi do niej w czasie najazdu, wyjazdu, zmiany poziomu Z, przejścia między operacjami albo szybkiego przejazdu do kolejnego otworu. Pominięcie tych fragmentów w analizie daje fałszywe poczucie bezpieczeństwa, nawet gdy wszystkie przejścia robocze przebiegają prawidłowo.
Kontrola powinna obejmować pełny ruch narzędzia wraz z oprawką: dojazd z bezpiecznej płaszczyzny, wejście w materiał, ruch po ścieżce, wycofanie oraz przejście do następnej operacji. Trzeba także uwzględnić ruchy wynikające z wymiany narzędzia, obrotu stołu i zmiany orientacji głowicy, jeśli maszyna wykonuje takie operacje.
Praktyczna kontrola przestrzeni ruchu
Przydatne jest ustawienie kilku przekrojów przez najwyższe elementy mocowania i wykonanie symulacji z widokiem bocznym oraz izometrycznym. Warto osobno obserwować korpus oprawki, nie tylko czubek narzędzia. Należy również sprawdzić, czy płaszczyzna bezpieczna nie została zdefiniowana wyłącznie względem detalu, podczas gdy rzeczywiste ograniczenie wynika z łapy albo górnej krawędzi szczęki.
Jeżeli narzędzie przechodzi blisko mocowania, należy ustalić minimalny wymagany luz. Powinien on uwzględniać nie tylko nominalne wymiary, ale również bicie narzędzia, tolerancję położenia detalu, zużycie oprawki i możliwe odchylenia ustawienia. Ścieżka przechodząca w symulacji dokładnie po krawędzi nie jest dobrym ustawieniem produkcyjnym.
7. Brak ponownej weryfikacji po zmianie narzędzia, mocowania lub kolejności operacji
Model przygotowany poprawnie na początku projektu może przestać odpowiadać rzeczywistości po zmianie technologii. Wymiana freza na dłuższy, zastosowanie innej oprawki, przesunięcie łapy, zmiana szczęk miękkich albo odwrócenie detalu wpływa na strefę kolizyjną. To samo dotyczy usunięcia materiału w kolejnej operacji, gdy wcześniej bezpieczna powierzchnia przestaje pełnić funkcję podparcia.
Niebezpieczne jest traktowanie poprzedniego wyniku symulacji jako aktualnego certyfikatu bezpieczeństwa. Wynik dotyczył konkretnego zestawu: geometrii detalu, mocowania, narzędzia, oprawki, układu współrzędnych i kolejności ruchów. Zmiana jednego z tych elementów powinna uruchomić przynajmniej skróconą kontrolę całej strefy pracy.
Minimalny zakres kontroli po zmianach
porównać numer i długość narzędzia z modelem użytym w symulacji,
sprawdzić, czy oprawka ma tę samą średnicę i długość wystawania,
potwierdzić położenie łap, śrub, podpór i oporów po przezbrojeniu,
ponownie uruchomić kontrolę przejazdów szybkich oraz wycofań,
zweryfikować operacje wykonywane po obróceniu lub ponownym zamocowaniu detalu,
odnotować zmiany w karcie ustawienia albo dokumentacji programu.
W praktyce dobrze działa zasada, że każda zmiana wpływająca na wysokość, szerokość lub położenie elementu w zasięgu narzędzia wymaga ponownej symulacji. Dotyczy to nawet pozornie drobnej zamiany podkładki, ponieważ może ona podnieść detal i zmienić dostęp do szczęki lub łapy.
Końcowa checklista kontroli mocowania w symulatorze
czy model zawiera wszystkie elementy znajdujące się w zasięgu narzędzia, oprawki i detalu,
czy łapy, śruby, nakrętki, podkładki i podpory mają właściwą obwiednię kolizyjną,
czy kontakt detalu z podporami odpowiada rzeczywistemu sposobowi bazowania,
czy uwzględniono możliwość przesunięcia lub odkształcenia części pod wpływem docisku i skrawania,
czy sprawdzono nie tylko przejazdy robocze, ale również dojazdy, wyjazdy i ruchy szybkie,
czy analizie poddano całe narzędzie wraz z oprawką, a nie tylko jego część roboczą,
czy po każdej zmianie narzędzia, mocowania, orientacji lub kolejności operacji wykonano ponowną kontrolę,
czy pozostawiono rzeczywisty luz uwzględniający tolerancje ustawienia i możliwe odchylenia,
czy wynik symulacji zapisano razem z aktualną wersją modelu mocowania i programu CNC.
Co sprawdzić przed zatwierdzeniem symulacji
Przed przekazaniem programu do wykonania dobrze przeprowadzić kontrolę w kolejności odpowiadającej rzeczywistemu ustawieniu detalu. Najpierw należy potwierdzić sposób podparcia i bazowania, następnie położenie docisków, a dopiero później analizować ruch narzędzia. Taka kolejność ułatwia wykrycie sytuacji, w której bezpieczna ścieżka została uzyskana wyłącznie dzięki błędnemu założeniu o stabilności części.
Porównać model mocowania z aktualnym zdjęciem, rysunkiem ustawienia albo kartą oprzyrządowania.
Sprawdzić, czy wszystkie podpory rzeczywiście stykają się z detalem i nie zostały przypadkowo odsunięte.
Zweryfikować, czy dociski działają w kierunku przeciwdziałającym przewidywanym siłom skrawania.
Przeanalizować skrajne położenia narzędzia wraz z oprawką, szczególnie przy zmianie orientacji osi.
Powtórzyć kontrolę po zmianie parametrów, kolejności operacji albo sposobu wycofania narzędzia.
Jeżeli którykolwiek z tych punktów pozostaje niepotwierdzony, wynik symulacji należy traktować jako niepełny. Nie oznacza to konieczności zatrzymania całego projektu, lecz wskazuje, że trzeba uzupełnić dane wejściowe przed ostatecznym zatwierdzeniem programu.
Minimalny zapis do dokumentacji ustawienia
W dokumentacji warto zachować nie tylko sam wynik kontroli kolizji, ale również wersję modelu mocowania, numer użytej oprawki i informację o położeniu elementów dociskowych. Przydatny jest także zrzut widoku, na którym widać najbardziej krytyczny przejazd oraz najmniejszy uzyskany luz.
Taki zapis ułatwia późniejsze odtworzenie warunków symulacji. Jest szczególnie ważny wtedy, gdy detal jest obrabiany w kilku ustawieniach albo przez różne osoby. Dzięki temu kolejna zmiana nie opiera się na domyśle, że mocowanie pozostało dokładnie takie samo.
Najważniejsze punkty
Wiarygodna symulacja mocowania wymaga odwzorowania nie tylko detalu i ścieżki narzędzia, lecz także elementów mogących wejść w kolizję.
Model imadła lub przyrządu powinien zachowywać krytyczne wymiary szczęk, oporów, docisków, podkładek i innych elementów stanowiska.
Przed oceną ruchu trzeba sprawdzić rzeczywiste położenie detalu, wysokość bazowania, orientację osi oraz punkt zerowy programu.
Brak komunikatu o kolizji nie potwierdza bezpieczeństwa, jeśli model stanowiska, narzędzia lub oprawki jest niepełny albo przesunięty.
Kontrolę warto prowadzić w kilku widokach, szczególnie bocznym, porównując wirtualne ustawienie z rzeczywistymi wymiarami na maszynie.