Właściwości tytanu, które niszczą frezy
Wysoka wytrzymałość i sprężystość tytanu
Tytan i jego stopy łączą dużą wytrzymałość z niską gęstością. Dla freza oznacza to, że materiał stawia duży opór przy skrawaniu, a jednocześnie jest sprężysty. Nie „poddaje się” jak aluminium i nie kruszy się jak żeliwo.
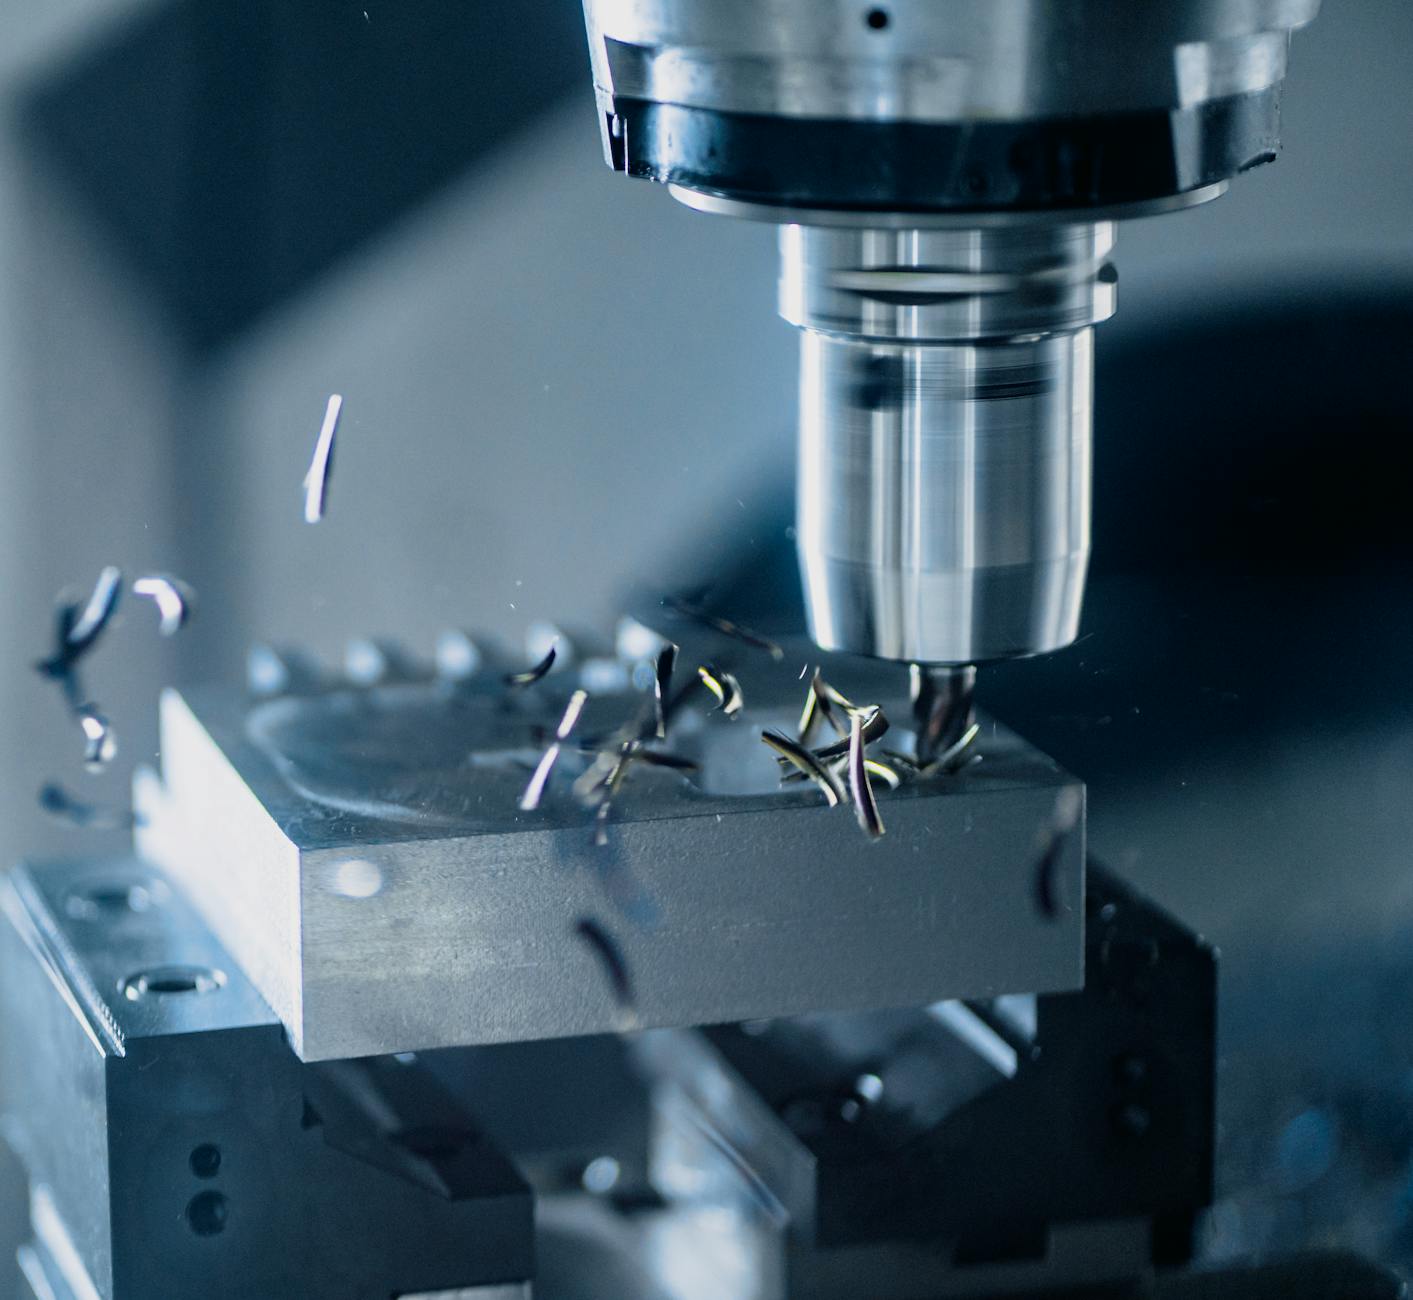
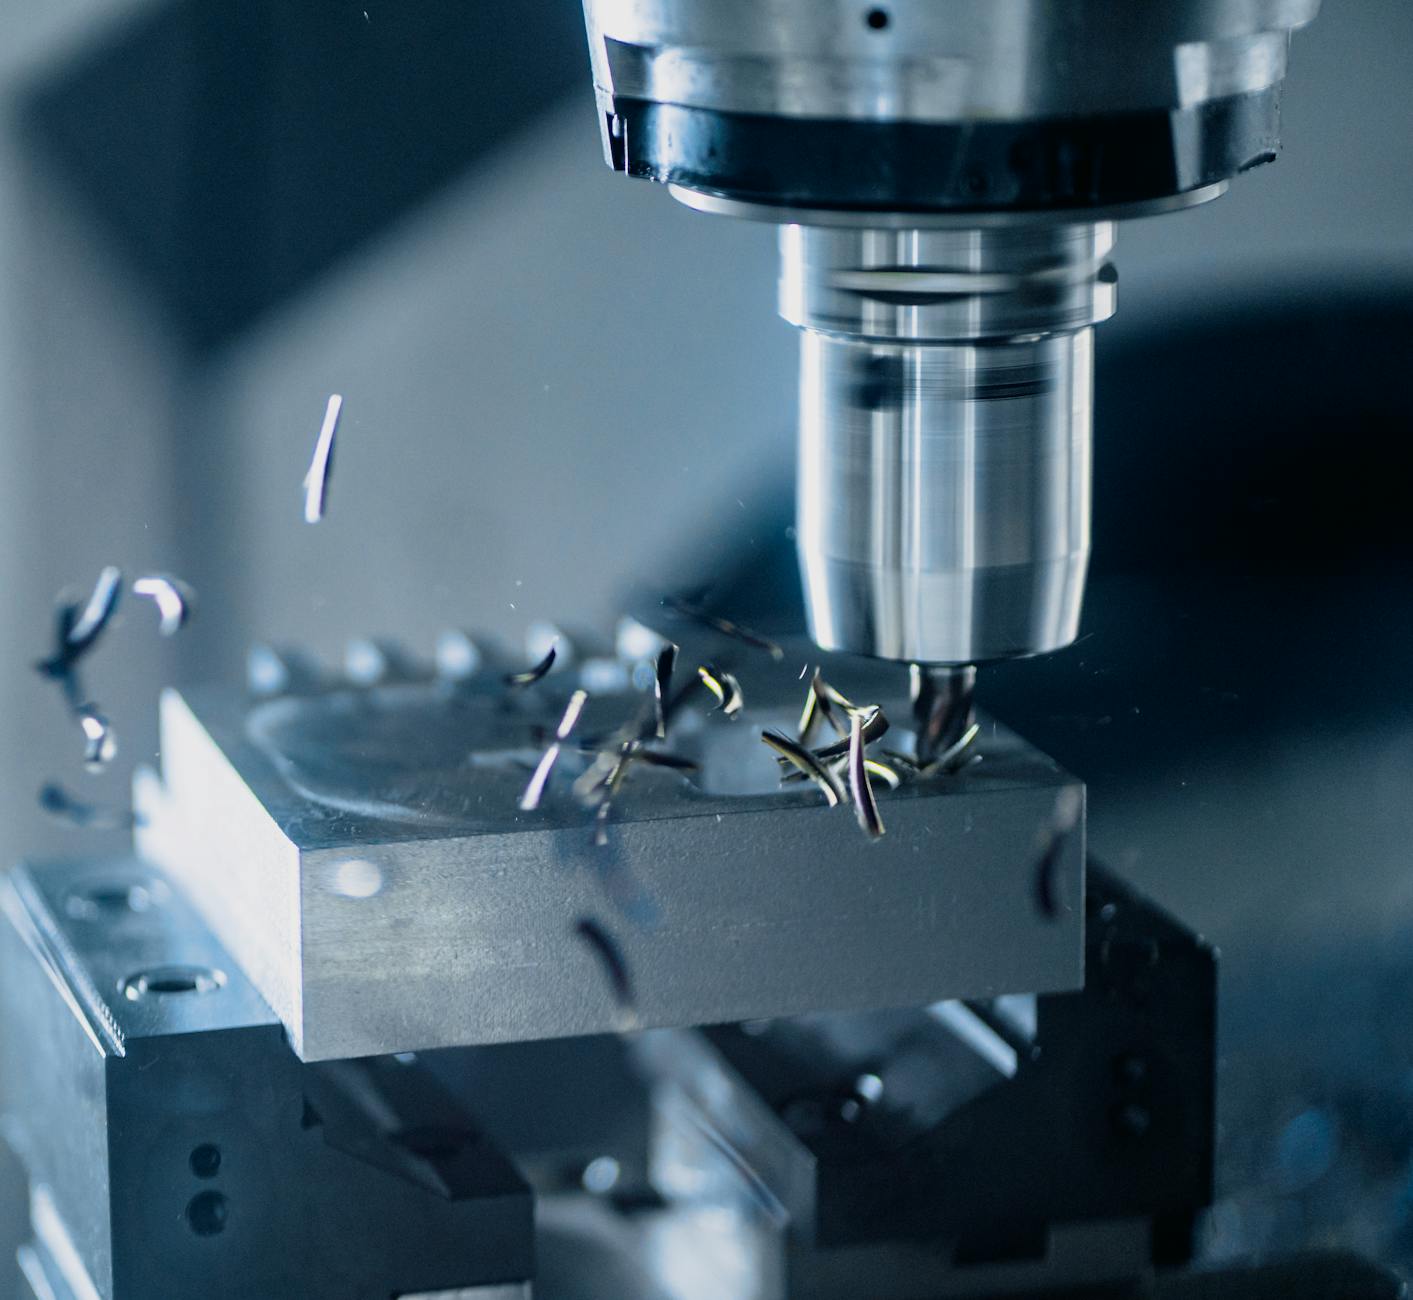
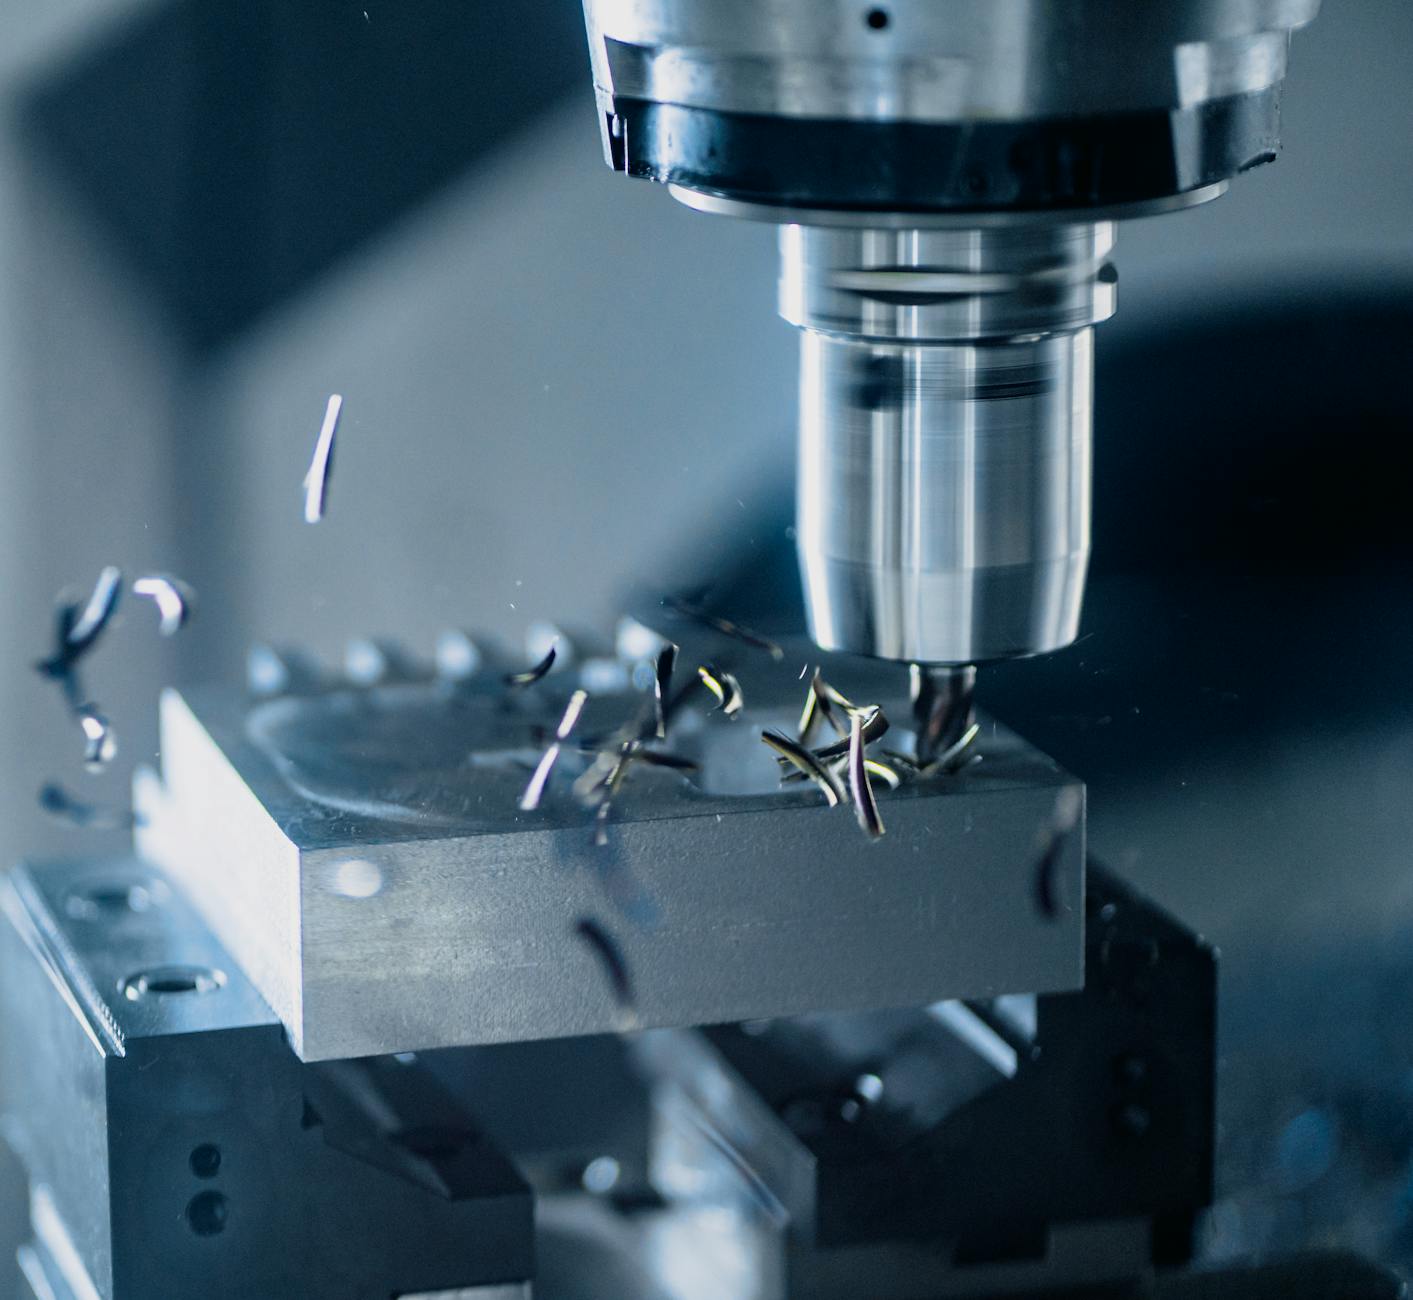
Przy klasycznym frezowaniu z dużym kontaktem obwodu ostrza z materiałem powstają wysokie siły skrawania. Jeśli frez jest zbyt długi, o cienkim rdzeniu lub źle zamocowany, zaczyna się ugięcie i drgania. Drgania zwiększają lokalne temperatury i prowadzą do wykruszania krawędzi, a potem do ich „wypalenia”.
Niski moduł sprężystości tytanu powoduje, że detal ugina się pod narzędziem. Krawędź skrawająca nie pracuje w stabilnym warunku – raz bierze pełny naddatek, innym razem minimalny. To wprost prowadzi do niestabilnych sił, przegrzewania punktowego i nieregularnego zużycia ostrza.
Niska przewodność cieplna – ciepło idzie w ostrze
Tytan bardzo słabo przewodzi ciepło. Większość ciepła generowanego podczas skrawania zostaje w strefie kontaktu ostrze–materiał i w samym frezie, a nie w wiórze, jak przy stali konstrukcyjnej. To główny powód palenia krawędzi przy obróbce tytanu.
Jeżeli dołożymy do tego zbyt wysoką prędkość skrawania, niedostateczne chłodzenie lub suchą obróbkę przy nieoptymalnych parametrach, ostrze bardzo szybko przekracza temperaturę, przy której powłoka i węglik tracą twardość. Krawędź najpierw się zaokrągla, potem zaczyna się wycieranie kraterowe, aż w końcu frez wygląda jak „zblurowany” i zaczyna tylko polerować materiał zamiast go ciąć.
Przy tytanie kluczowe jest więc zmuszenie jak największej części ciepła do przejęcia przez wiór. Osiąga się to właściwą geometrią freza (dobra ewakuacja wiórów), prawidłowym posuwem na ząb oraz stosowaniem strategii, które ograniczają długotrwałe tarcie boku ostrza o ściankę detalu.
Skłonność do nalepiania i zacierania
Tytan ma dużą skłonność do tworzenia tzw. narostu na krawędzi (BUE – Built-Up Edge). Fragmenty materiału przyklejają się do ostrza, a później odrywają razem z kawałkami węglika lub powłoki. Proces wygląda jak cykliczne spawanie i odcinanie nalepionego materiału.
Jeżeli rowki wiórowe freza są chropowate, a krawędź zbyt ostra i „surowa” z ostrzenia, narost powstaje szybciej. Zatarcie następuje również wtedy, gdy posuw na ząb jest za mały – ostrze nie tnie, lecz ślizga się po powierzchni, rozgrzewając ją do czerwoności. To jeden z najczęstszych powodów palenia krawędzi przy pozornie „bezpiecznych” parametrach.
Geometria i powłoka freza do tytanu muszą ograniczać adhezję: polerowane kanały wiórowe, dobrze zaokrąglona mikrokrawędź, powłoki o niskim współczynniku tarcia i wysoka stabilność cieplna. Bez tego nawet idealne parametry i chłodzenie nie uratują narzędzia.
Czysty tytan a typowe stopy, np. Ti-6Al-4V
Czysty tytan (komercyjnie czysty, CP) jest bardziej plastyczny i ciągliwy. Ma jeszcze większą tendencję do nalepiania się na ostrzu, ale mniejszą wytrzymałość niż typowe stopy. Skrawa się go nieco łatwiej pod względem sił, za to trudniej pod kątem klejenia materiału do freza.
Najczęściej spotykany w obróbce jest stop Ti-6Al-4V (TiAl6V4). Łączy wysoką wytrzymałość, umiarkowaną udarność i bardzo niską przewodność cieplną. W praktyce oznacza to, że narzędzia do tego stopu muszą być szczególnie odporne na temperaturę i zacieranie. Parametry skrawania są przeważnie jeszcze niższe niż dla zwykłych stali konstrukcyjnych.
Dobierając frez do tytanu, trzeba więc zawsze precyzyjnie znać dokładny materiał: czysty tytan, Ti-6Al-4V, inny stop beta, czy specjalna odmiana lotnicza. Producenci frezów często podają osobne zalecenia dla „CP Ti” i dla „Ti-6Al-4V” – ignorowanie tego prowadzi do palenia krawędzi mimo użycia narzędzia „do tytanu” z katalogu.
Podstawowe decyzje: rodzaj freza do zadania
Frezy pełnowęglikowe czy z płytkami wymiennymi
Przy obróbce tytanu w zdecydowanej większości zastosowań lepiej sprawdzają się frezy monolityczne pełnowęglikowe. Mają większą sztywność, mniejsze bicie i lepszą możliwość kontroli mikrogeometrii krawędzi. To krytyczne, gdy trzeba unikać drgań, przegrzewania i nierównomiernego zużycia ostrzy.
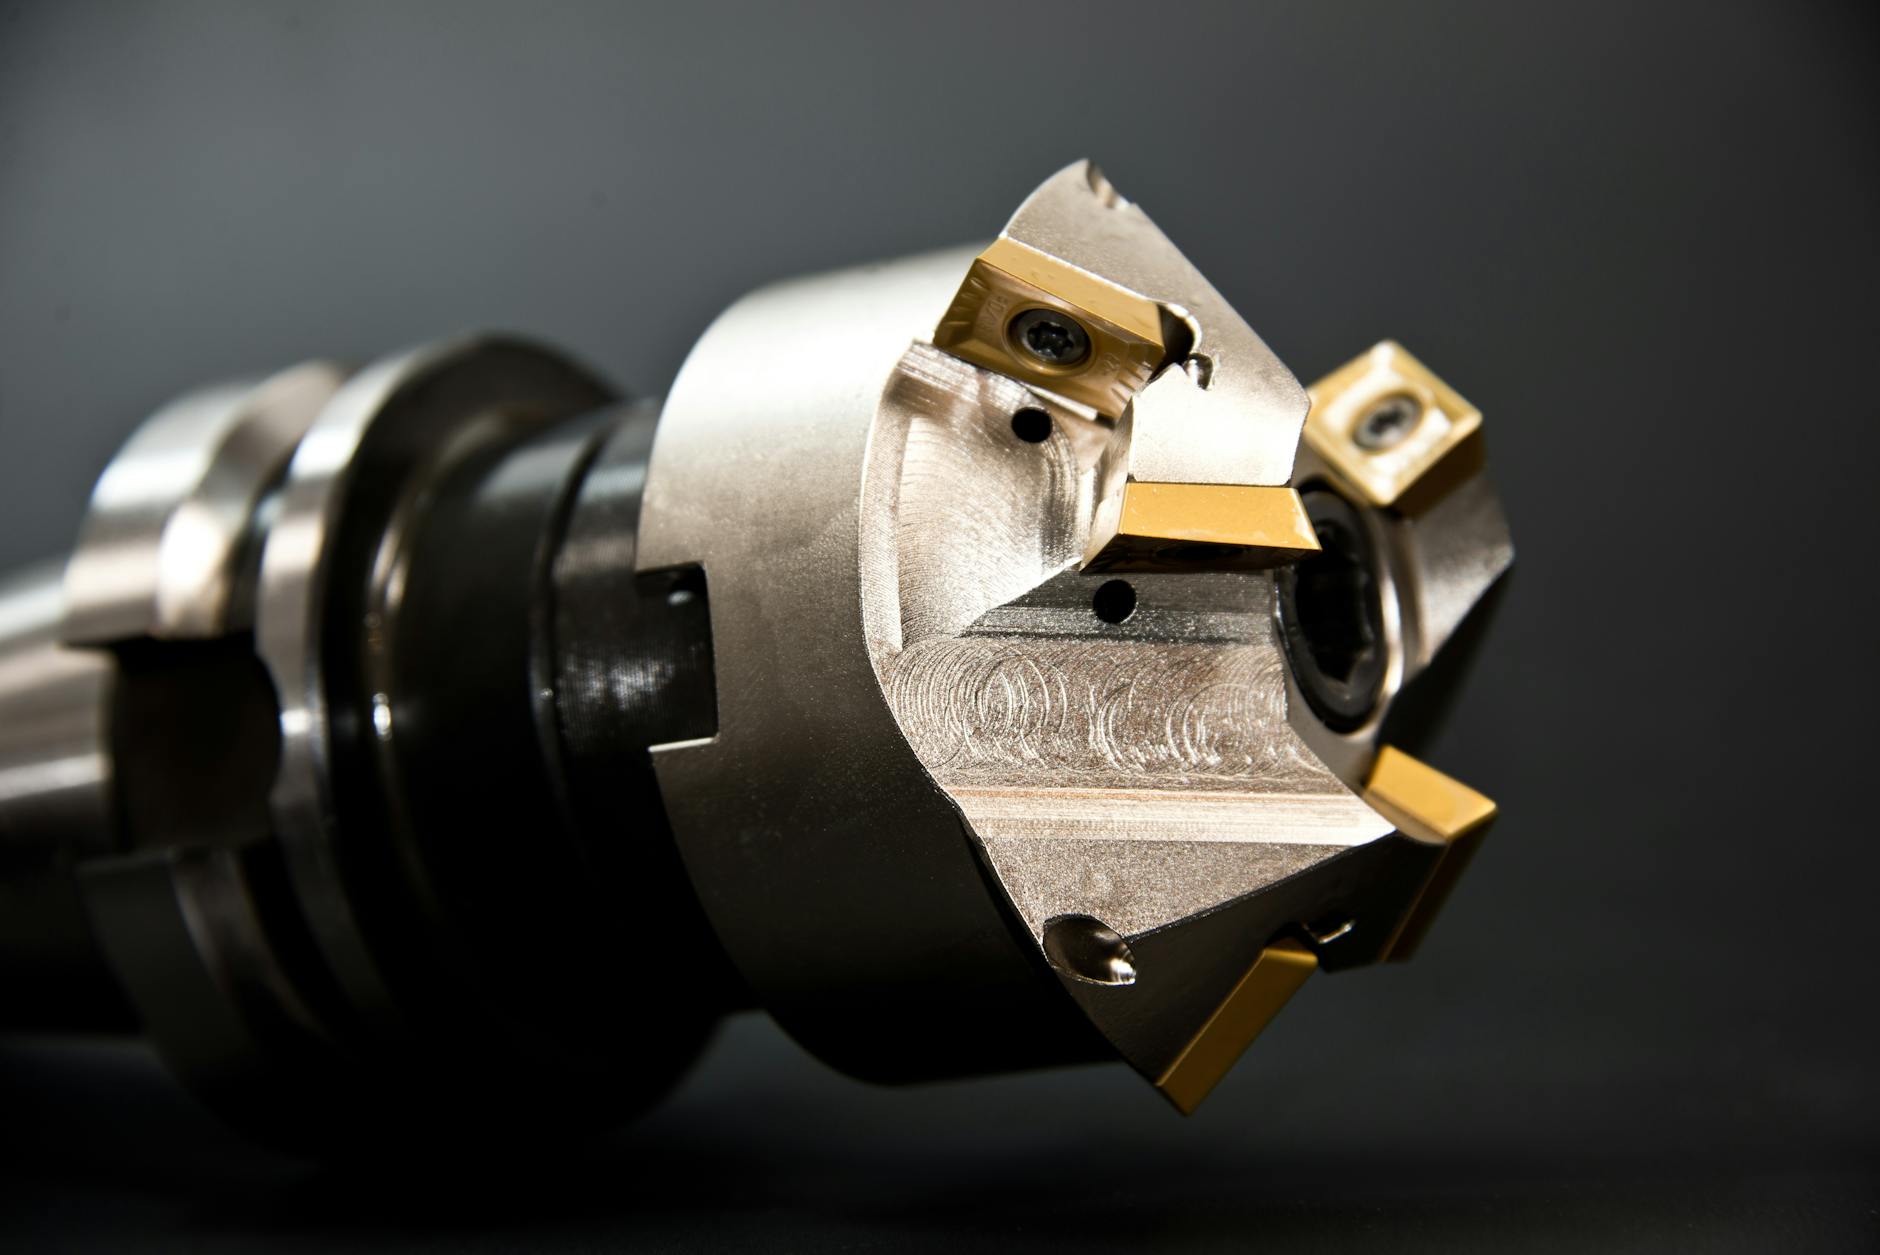
Frezy z płytkami wymiennymi mają sens przy większych średnicach i obróbce zgrubnej, gdzie można utrzymać bardzo sztywny układ i krótkie wysięgi. Dają niższy koszt na krawędź i możliwość obrotu / wymiany zużytej płytki. W tytanie działają jednak tylko wtedy, gdy geometria płytek jest dedykowana do stopów trudno skrawalnych, a chłodzenie jest zorganizowane bardzo dobrze.
W małych średnicach (poniżej około 16–20 mm) frezy z płytkami szybciej wpadają w wibracje, mają większe bicie i gorzej radzą sobie z ewakuacją wiórów przy głębokich kieszeniach. To prosta droga do lokalnego przegrzania krawędzi i szybkiego zniszczenia płytek. W takim zakresie zdecydowanie wygrywa pełnowęglik.
Typ freza: walcowo-czołowy, HFM, wykańczający
W tytanie używa się głównie trzech grup frezów:
- frezy walcowo-czołowe z uzębieniem walcowo-czołowym – do zgrubnej i półwykańczającej obróbki rowków, kieszeni i konturów,
- frezy do obróbki z dużym posuwem (HFM/HFC) – do szybkiego zdejmowania naddatku przy małej głębokości skrawania,
- frezy wykańczające i kształtowe (kulowe, toroidalne) – do obróbki 3D, form, łopatek, kształtów przestrzennych.
Do klasycznej obróbki zgrubnej z pełnym bądź częściowym kontaktem obwodu ostrza z materiałem lepsze są frezy walcowo-czołowe o umiarkowanej liczbie ostrzy (3–5) i zoptymalizowanej geometrii do tytanu. Dają dobrą ewakuację wiórów, przyzwoitą wydajność i względnie stabilną pracę.
Frezy HFM w tytanie stosuje się tam, gdzie maszyna ma odpowiednią sztywność i moc, a detal jest solidnie zamocowany. Strategia dużego posuwu z małą głębokością skrawania ogranicza kontakt ostrza z materiałem, co zmniejsza nagrzewanie krawędzi. Kluczowa jest jednak właściwa geometria płytki i dokładne trzymanie zaleceń producenta.
Frezy wykańczające i kształtowe pracują zwykle z mniejszym obciążeniem na ząb, ale dłuższym kontaktem łuku kulki czy torusa z materiałem. To generuje sporo ciepła. Dobry dobór promienia, liczby ostrzy i strategii (HSM, obróbka w stałym kącie kontaktu) ma ogromny wpływ na to, czy krawędzie będą się wypalać, czy narzędzie przepracuje długie godziny.
Średnica i długość – kompromis między dostępem a sztywnością
Średnica freza do tytanu powinna być tak duża, jak to tylko możliwe przy zadanym kształcie detalu. Im większa średnica, tym sztywniejszy rdzeń, mniejsze ugięcie i mniejsze ryzyko drgań. Większa średnica oznacza też większą powierzchnię odprowadzania ciepła w samym frezie.
Długość części roboczej i wysięg należy ograniczać do niezbędnego minimum. Każdy dodatkowy milimetr wysięgu powoduje gwałtowny spadek sztywności układu. Przy tytanie nawet „trochę za długo” często kończy się piszczeniem narzędzia, falą na ściankach i wypaloną krawędzią w połowie głębokości roboczej.
Jeżeli geometria detalu wymaga długiego dojścia, lepszym rozwiązaniem może być podział operacji na dwie strefy: głęboką z długim narzędziem i płytką z krótszym frezem o większej średnicy. Takie podejście wydłuża czas przygotowania technologii, ale radykalnie zwiększa trwałość narzędzi i bezpieczeństwo procesu.
Liczba ostrzy – za dużo zębów szkodzi w tytanie
Zbyt duża liczba ostrzy przy obróbce tytanu to częsty błąd. Intuicyjnie wydaje się, że więcej zębów to większa wydajność. W praktyce prowadzi to do ograniczenia przestrzeni na wiór, gorszej ewakuacji i silniejszego nagrzewania krawędzi.
Typowe zakresy dla frezów pełnowęglikowych do tytanu to:
- 2–3 ostrza dla małych średnic, głębokich rowków, kieszeni, gdzie ważna jest bardzo dobra ewakuacja wióra,
- 3–4 ostrza jako najbardziej uniwersalny wybór dla Ti-6Al-4V przy średnicach od kilku do kilkunastu milimetrów,
- 4–5 ostrzy dla półwykańczania i wykańczania, gdy obciążenia są mniejsze, a zależy na jakości powierzchni.
Jeżeli frez 6-ostrzowy w stali pracuje idealnie, nie znaczy to, że zadziała w tytanie. Przy tej samej szerokości skrawania kanały wiórowe będą się szybciej zapychać, wzrośnie temperatura i już po paru minutach pojawi się fioletowy nalot na ostrzach, a potem wypalenie.
Dopasowanie freza do typu operacji w tytanie
Inny frez sprawdzi się w wąskim, głębokim rowku, a inny do płaskich kieszeni czy konturu 3D. Przy planowaniu obróbki tytanu warto podzielić operacje i dobrać narzędzie do konkretnego zadania:
- Rowki i głębokie kieszenie – preferowane mniejsza liczba ostrzy (2–3), duża objętość rowków wiórowych, wyraźny łamacz wióra; sztywne mocowanie i krótkie wejścia w pełny materiał.
- Kontury i ścianki – frezy 3–4-ostrzowe, stabilny wysięg, strategia raczej boczna (ae małe, ap większe), ewakuacja wióra na zewnątrz strefy obróbki.
- Obróbka 3D – frezy kulowe/toroidalne do tytanu z gładkimi kanałami, dobrze dobraną helisą, kontrolowanym promieniem; parametry dostosowane tak, aby uniknąć długotrwałego tarcia „kulki” po powierzchni.
Geometria freza pod tytan – szczegóły, które robią różnicę
Kąt natarcia a siły i temperatura
Kąt natarcia określa „agresywność” ostrza. Przy dodatnim kącie ostrze łatwiej wchodzi w materiał, siły skrawania spadają, ale krawędź jest mechanicznie słabsza. Przy zero lub kącie ujemnym ostrze jest mocniejsze, lecz rośnie tarcie i temperatura.
W tytanie zwykle stosuje się umiarkowanie dodatni kąt natarcia, specjalnie zoptymalizowany do stopów trudno skrawalnych. Ostrze „tnie” tytan zamiast go gnieść, co ogranicza powstawanie narostu i obniża temperaturę w strefie skrawania. Jednocześnie krawędź musi być wzmocniona odpowiednią grubością rdzenia i mikrozaokrągleniem.
Zbyt agresywny kąt natarcia przy słabszym materiale węglika może prowadzić do wykruszania krawędzi, szczególnie przy niestabilnym zamocowaniu detalu. Zbyt mało dodatni lub neutralny kąt natarcia spowoduje z kolei nadmierne tarcie. Efekt: wypalenie krawędzi, fioletowy kolor na czole i szybsza utrata powłoki.
Kąt linii śrubowej (helisa) i jego wpływ na drgania
Kąt helisy reguluje sposób wejścia zęba w materiał oraz kierunek wyprowadzania wióra. Przy frezowaniu tytanu kąt ten musi zapewnić płynne cięcie bez silnych impulsów, a jednocześnie nie może prowadzić do zbyt cienkiego rdzenia narzędzia.
Często stosuje się średnie kąty helisy, kompromis między łagodnym wejściem a sztywnością. Zbyt mały kąt powoduje bardziej „szarpane” wejście w materiał i większe drgania, co nasila nagrzewanie. Zbyt duży kąt osłabia rdzeń, zwiększa ugięcie i może prowadzić do łamania freza przy większych głębokościach skrawania.
Niektórzy producenci stosują helisę zmienną (np. różne kąty dla poszczególnych zębów), aby rozbić częstotliwość drgań i zredukować rezonanse. W tytanie takie rozwiązania często pomagają uzyskać stabilniejszą pracę i mniejsze wypalanie krawędzi, zwłaszcza w cienkościennych elementach lotniczych.
Geometria czoła freza: centrum, łamacze, promienie
Czoło freza w tytanie nie może być przypadkowe. Kluczowe elementy to:
- Możliwość wiercenia w pełnym materiale – frez z ostrzem centralnym (centro-cut) pozwala na zagłębianie z osi, ale jego geometria musi być zaprojektowana tak, by nie dławić się wiórem i nie przegrzewać centrum.
Rowki wiórowe i polerowanie kanałów
Rowki wiórowe w frezach do tytanu powinny mieć gładkie, możliwie wypolerowane powierzchnie. Chropowaty kanał zatrzymuje wióry, powoduje ich klinowanie i skokowy wzrost temperatury na krawędzi.
Głębokie, szerokie rowki dają miejsce na odprowadzenie długiego, ciągliwego wióra tytanowego. Przy zbyt płytkich kanałach wiór „dusi się” w narzędziu, zaczyna się ścierać o ścianki rowka i generuje dodatkowe ciepło.
Przy małych średnicach różnica między frezem z surowymi, matowymi rowkami a narzędziem z polerowanymi kanałami potrafi decydować o tym, czy frez przeżyje kilka detali, czy skończy się na jednym zagłębieniu w pełnym materiale.
Mikrozaokrąglenie krawędzi i fazki ochronne
Goła, ostra jak brzytwa krawędź węglika w tytanie nie wytrzyma długo. Potrzebne jest kontrolowane mikrozaokrąglenie R na ostrzu, często rzędu kilku–kilkunastu mikrometrów.
Takie wykończenie wzmacnia krawędź, poprawia rozkład naprężeń i stabilizuje proces, szczególnie przy drobnych drganiach. Zbyt duże zaokrąglenie zaczyna już jednak „szlifować” zamiast ciąć i powoduje silne nagrzewanie.
Przy frezach walcowo-czołowych do zgrubnej obróbki tytanu stosuje się też fazki ochronne na krawędzi czołowej lub obwodowej. Chronią one przed wykruszaniem przy wejściu/wyjściu z materiału oraz przy sporadycznym kontakcie z naddatkiem zmiennym.
Promień naroża i kształt krawędzi
Ostre naroże 90° w tytanie jest bardzo wrażliwe na mikrouderzenia i miejscowe przegrzanie. Niewielki promień naroża (np. 0,2–0,8 mm) znacząco poprawia trwałość i łagodzi rozkład sił.
Przy kieszeniach i konturach dobrze sprawdzają się frezy z małym promieniem na obwodzie, a nie idealnie ostre. W narożach detalu i tak zwykle zostaje mały promień, a w zamian narzędzie nie wykrusza się przy pierwszym kontakcie z „twardszą” strefą tytanu czy z zeskalowaną powierzchnią od odlewu.
Na czołach frezów kulowych i toroidalnych ważny jest płynny, bezprzerwowy profil przejścia między częścią walcową a promieniową. Każdy uskok lub załamanie geometrii to miejsce na lokalne przegrzanie i początek pęknięcia krawędzi.
Specjalne łamacze wióra i segmentowe krawędzie
W tytanie wiór lubi wyciągać się w długie, gorące „makarony”. Na frezach wysokiej klasy stosuje się mikrołamacze wióra na czole i obwodzie, które rozbijają wiór na krótsze odcinki.
Taki łamacz, poprawnie dobrany do głębokości i szerokości skrawania, ogranicza zawijanie się wióra na narzędziu i detal, zmniejsza też ryzyko jego powrotu w strefę skrawania. W konsekwencji spada temperatura na krawędzi i maleje tendencja do narostu.
W obróbce półwykańczającej spotyka się też krawędzie segmentowe (mikro-fazowane odcinki lub naprzemienne mikropromienie), które rozpraszają siły skrawania na krótsze fragmenty ostrza i pomagają uciszyć drgania cienkich ścianek z tytanu.

Materiał freza i powłoka – jakie kombinacje dla stopów tytanu
Węglik spiekany – twardość, a nie kruchość
W tytanie dominują frezy pełnowęglikowe z drobnoziarnistych gatunków węglika o podwyższonej odporności na temperaturę. Zbyt twardy i kruchy gatunek, projektowany pod utwardzane stale, będzie się wykruszał przy wahaniach obciążenia.
Dobrze działają gatunki o kontrolowanej zawartości kobaltu i bardzo drobnym ziarnie, gdzie łączy się odporność na ścieranie z rozsądną ciągliwością. Część producentów ma osobne linie węglików opisane wprost jako „Ti” lub „HRSA/Ti”.
Jeżeli w praktyce pojawiają się czyste wykruszenia przy poprawnym chłodzeniu i braku widocznego przegrzania, często pomaga przejście na bardziej „miękki” gatunek węglika, projektowany specjalnie pod tytan i superstopy.
Frezy HSS i proszkowe – niszowe zastosowania
Stal szybkotnąca w klasycznej wersji w tytanie sprawdza się słabo – za mała odporność na temperaturę i zbyt szybkie tępnienie krawędzi. Wyjątkiem są pojedyncze operacje o bardzo małej prędkości, przy ograniczonych obrotach starej maszyny.
Lepszą opcją jest stal szybkotnąca proszkowa (PM) z odpowiednią powłoką. Daje ona nieco większą „wyrozumiałość” na drgania i uderzenia niż węglik, kosztem niższej wydajności. Bywa przydatna przy obróbce narzędzi, naprawach lub na maszynach o słabej sztywności, gdzie pełnowęglik łamie się zbyt wcześnie.
Gatunki węglika pod Ti-6Al-4V i stopy beta
Najczęściej obrabiany jest Ti-6Al-4V, ale obróbka stopów beta i „twardszych” komercyjnych mieszanek wymaga jeszcze odporniejszego materiału. Gatunek, który dobrze działa na Ti-6Al-4V, przy stopach beta może się przegrzewać i ścierać za szybko.
Do stopów beta stosuje się węgliki z podwyższoną temperaturą mięknienia i bardzo stabilnym wiązaniem kobaltowym. Krawędź dłużej utrzymuje geometrię, nawet gdy chwilowo pojawi się wyższa temperatura.
Przy przejściu z Ti-6Al-4V na inny stop tytanu nie wystarczy skopiować parametrów. Często konieczna jest też korekta wyboru gatunku i powłoki, szczególnie gdy obróbka ma być seryjna.
Powłoki PVD odporne na temperaturę
Tytan nie lubi tarcia, a powłoka ma za zadanie zmniejszyć adhezję, obniżyć tarcie i poprawić odporność na utlenianie. W praktyce dominują powłoki PVD bazujące na TiAlN/AlTiN, AlCrN oraz ich wielowarstwowych wariantach projektowanych specjalnie pod Ti i HRSA.
Typowa jest barwa od ciemnoszarej po fioletową, czasem z charakterystycznym „tęczowym” refleksem. Kluczowe parametry to wysoka temperatura utleniania oraz niski współczynnik tarcia względem tytanu.
Jeżeli powłoka zaczyna się szybko lokalnie wypalać (jasne plamy, odbarwienie do szarego metalu) przy jeszcze niezużytej geometrii, oznacza to zbyt wysoką temperaturę w strefie skrawania lub zbyt agresywne parametry dla danego systemu powłoka+gatunek.
Powłoka a chłodzenie – nie każde narzędzie „na sucho”
Część powłok deklarowana jest jako zoptymalizowana do pracy na sucho lub w minimalnym smarowaniu. W tytanie takie podejście działa tylko przy bardzo kontrolowanych warunkach, idealnej strategii HSM i krótkiej strefie kontaktu.
W klasycznych operacjach kieszeni, rowków czy konturów frezy do tytanu lepiej współpracują z intensywnym chłodzeniem i smarowaniem. Powłoka ma wtedy głównie chronić przed narostem i utlenianiem, a nie „udawać” izolator cieplny.
Przy doborze freza z konkretną powłoką warto zwrócić uwagę na zalecane warunki chłodzenia producenta. Tytan nie wybacza eksperymentów z przypadkowym stosowaniem MGŁ lub przełączaniem między suchą a mokrą obróbką w trakcie jednego przejścia.
Ściernice do ostrzenia i regrindu frezów tytanowych
W produkcji seryjnej frezy do tytanu często są regenerowane. Do ostrzenia takich narzędzi używa się ściernic o bardzo drobnym ziarnie i stabilnej geometrii, zwykle diamentowych lub CBN.
Kluczowe jest odtworzenie mikrozaokrąglenia krawędzi oraz nieprzegrzanie węglika podczas szlifowania. Nieumiejętny regrind powoduje, że frez po powłoce wygląda „jak nowy”, a na maszynie pali krawędź jeszcze szybciej niż przed regeneracją.
Przy drogich, specjalistycznych frezach tytanowych opłaca się korzystać z autoryzowanych usług ostrzenia, gdzie producent dysponuje tą samą technologią mikro-obróbki krawędzi, co w produkcji pierwotnej.
Mocowanie narzędzia i sztywność układu – cichy zabójca freza
Kieszeń wrzeciona, oprawka, frez – jeden łańcuch
Przy tytanie problemem często nie jest sam frez, tylko cały łańcuch mocowania. Luz w stożku wrzeciona, zużyte gniazdo, bicie oprawki – to wszystko składa się na dodatkowe drgania i lokalne przegrzewanie krawędzi.
Przed „diagnozą” freza warto zmierzyć bicie na trzpieniu i końcu narzędzia. Nawet kilkanaście mikrometrów bicia na końcówce małego freza potrafi zmienić równomierne skrawanie w uderzenia jednego zęba, co w tytanie kończy się błyskawicznym zużyciem.
W praktyce wymiana starej, wypracowanej oprawki na nową potrafi wydłużyć żywotność freza bardziej niż zmiana gatunku węglika czy powłoki.
Rodzaje oprawek do tytanu
Do frezowania tytanu najlepiej sprawdzają się oprawki o wysokiej sztywności i dobrym tłumieniu drgań. Najczęściej stosowane są:
- oprawki termokurczliwe – bardzo dobre bicie i sztywność, kompaktowa geometria, niewielki nadmiar na średnicy,
- oprawki hydrauliczne – lepsze tłumienie drgań, wygodna wymiana narzędzia, bardzo przydatne przy obróbce cienkościennych detali z tytanu,
- precyzyjne tuleje ER – tańsze, ale wymagają dobrych tulei i skrupulatnego dokręcania, aby uzyskać akceptowalne bicie.
Do agresywnej zgrubnej obróbki dużymi frezami płytkowymi stosuje się także masywne oprawki z systemami tłumienia drgań, czasem zewnętrznie podobne do klasycznych „weldonów”, ale o dużo wyższej jakości wykonania.
Unikanie mocowań z płaskiem (Weldon) przy małych średnicach
Mocowanie na płaskim (Weldon) przy małych frezach pełnowęglikowych generuje lokalne odkształcenia trzpienia, zwiększa bicie i wprowadza niewyważenie. W stali często uchodzi to na sucho, w tytanie kończy się drganiami i nierównomiernym zużyciem zębów.
Dla średnic poniżej około 16 mm lepiej stosować mocowania bez płaska: termokurcz, hydraulika, dokładne tuleje. Płaski ma sens głównie przy dużych frezach płytkowych i agresywnym frezowaniu rowków, gdzie ważna jest odporność na wysuw narzędzia.
Długość wysięgu i „reguła 3D”
Wysięg narzędzia w tytanie powinien być tak krótki, jak pozwala geometria detalu. Dla wielu operacji można przyjąć prostą zasadę: zaczynać od wysięgu około 3× średnica freza i zwiększać go tylko wtedy, gdy jest to naprawdę konieczne.
Jeśli detale wymuszają wysięg 5–7D, często trzeba obniżyć parametry, zmienić strategię (np. mniejsze wejście boczne, większa liczba przejść) lub przejść na specjalne oprawki tłumiące drgania.
Przykład z praktyki: ten sam frez do tytanu przy wysięgu 2,5D potrafi przejechać kilkanaście kieszeni bez śladu przegrzania, a po wysunięciu na 6D, bez zmiany parametrów, krawędź fioletowieje już po pierwszej ścianie.
Sztywność zamocowania detalu
Nie tylko narzędzie się ugina. Tytanowe detale, szczególnie cienkościenne konstrukcje lotnicze, zachowują się jak sprężyny. W połączeniu z wysokimi siłami skrawania prowadzi to do rezonansów i nieregularnego kontaktu ostrza z materiałem.
Im więcej żeber dopasowujących, punktów podparcia, dystansów i klinów pod detale, tym spokojniejsza praca freza. W newralgicznych miejscach pomaga tymczasowe „nabudowanie” podpór z materiału, który później jest odcinany.
Bez sztywnego zamocowania nawet najlepszy frez do tytanu z topową powłoką nie uratuje procesu – krawędzie będą się punktowo przegrzewać, wykruszać, a na powierzchni pojawią się fale i miejscowe wytarcia.
Wyważenie zespołu narzędzie–oprawka
Przy wyższych obrotach, typowych dla strategii HSM w tytanie, niewyważenie całego układu generuje dodatkowe drgania. Czuć to często jako delikatne „bicie” przy dotyku ręką oprawki, zanim narzędzie wejdzie w materiał.
Do pracy powyżej kilku tysięcy obr./min stosuje się wyważane oprawki z możliwością korekty. Przy dużych frezach płytkowych w tytanie wyważenie potrafi wydłużyć trwałość ostrzy o kilkadziesiąt procent.
Jeżeli po zmianie na lepsze mocowanie parametry można podnieść, a krawędzie przestają się palić, to zwykle sygnał, że głównym problemem nie był dobór freza, lecz właśnie sztywność i wyważenie układu.
Parametry skrawania w tytanie – prędkość, posuw, głębokość
Prędkość skrawania – lepiej wolniej, ale stabilnie
Tytan nie lubi wysokich temperatur, więc prędkość skrawania utrzymuje się wyraźnie niżej niż w stalach. Dla pełnowęglikowych frezów do Ti-6Al-4V typowe wartości to zakres od kilkudziesięciu do około stu metrów na minutę, zależnie od strategii i chłodzenia.
Przy przejściu na stopy beta prędkość zwykle trzeba jeszcze obniżyć. Zbyt agresywne podkręcanie obrotów kończy się fioletową krawędzią i utratą powłoki już po kilku minutach pracy.
Podczas doboru obrotów bezpieczniej jest zacząć od dolnej granicy zaleceń producenta freza, sprawdzić stan krawędzi po krótkim przejściu i dopiero potem szukać rezerwy w górę.
Posuw na ząb – nie schodzić poniżej „progu ścinania”
Tytan szybko karze zbyt mały posuw. Gdy posuw na ząb jest za niski, ostrze bardziej trze niż tnie, co generuje narost i lokalne przegrzewanie krawędzi.
Bezpieczne podejście to start w dolnej strefie zaleceń katalogowych, ale unikanie symbolicznych wartości „na odwagę”. Jeżeli powierzchnia zaczyna się smużyć, a na krawędzi pojawia się narost, posuw często trzeba podnieść, a nie obniżyć.
Przy małych średnicach i strategiach HSM posuw na ząb bywa mniejszy, ale rekompensuje go wyższa liczba zębów „w akcji” i płynna trajektoria, bez szarpania.
Głębokość skrawania osiowa i promieniowa
W tytanie bezpieczniej jest pracować większą głębokością osiową przy ograniczonym wejściu bocznym. Długie, smukłe ostrze lepiej wykorzystuje powierzchnię roboczą, a ciepło rozkłada się równomierniej.
Przy klasycznym frezowaniu z wypełnioną szerokością freza (ae blisko 100%) siły skrawania rosną szybko, wraca problem drgań i nagrzewania. W takich przypadkach albo obniża się parametry, albo przechodzi na strategie dynamiczne z mniejszym ae i większym ap.
Przykład z produkcji: przy zejściu z pełnego wypełnienia na boczne 20–30% średnicy i zwiększeniu głębokości do kilku średnic freza krawędź przestaje się palić, chociaż materiał i prędkość zostały te same.
Strategie zgrubne HSM w tytanie
Strategie trochoidalne i dynamiczne mocno pomagają w tytanie, ale tylko wtedy, gdy są dobrze ustawione. Małe wejście promieniowe, stałe obciążenie zęba i płynne łuki wyraźnie obniżają skoki temperatury.
Kluczowy jest stały kąt opasania freza. Gwałtowne zmiany w narożnikach powodują chwilowe przeciążenia i skoki temperatury, mimo pozornie „bezpiecznych” parametrów średnich.
Programując ścieżkę, lepiej unikać nagłych zmian kierunku i zejść „na raz” w pełną głębokość. W tytanie drobne modyfikacje geometrii ścieżki potrafią poprawić trwałość freza bardziej niż kosmetyczne korekty posuwu.
Obróbka wykończeniowa – chłodna i lekka
Przy wykończeniu priorytetem jest jakość powierzchni i brak przypaleń. Głębokości wejścia są małe, ale ostrze nadal pracuje w trudnym, sprężystym materiale.
Posuw na ząb zwykle obniża się w stosunku do zgrubnej, jednak bez przesady – tak, żeby wiór nadal powstawał pełny, a krawędź nie zaczęła się ślizgać. Często obniża się też prędkość skrawania, aby utrzymać chłodną krawędź.
Pomaga kierunkowe chłodzenie w strefę kontaktu i ograniczenie liczby przejść „na pusto”, gdzie ostrze jedynie poleruje powierzchnię i nagrzewa się bez realnego skrawania.
Chłodzenie i smarowanie przy dobranych parametrach
W tytanie parametry skrawania trzeba dobierać równolegle z warunkami chłodzenia. Ten sam frez przy mgłowym smarowaniu wytrzyma coś zupełnie innego niż przy intensywnym chłodzeniu z wewnętrznym doprowadzeniem.
Przy chłodzeniu zewnętrznym część chłodziwa nie dociera skutecznie do strefy skrawania przy dużych głębokościach. Wtedy sens mają mniejsze głębokości lub przejście na narzędzia z kanałami wewnętrznymi.
Jeżeli krawędź wypala się zawsze od tej samej strony, a na wiórach widać przebarwienia, to zwykle sygnał, że przy danych parametrach chłodziwo nie nadąża z odbieraniem ciepła.
Korekta parametrów po śladach zużycia
Ślady na krawędzi narzędzia mówią sporo o tym, co działo się w procesie. W tytanie te sygnały są bardzo czytelne.
Jeżeli przeważa gładkie, jednorodne ścieranie na przyłożeniu, zwykle proces jest blisko optymalnego, a korekty dotyczą drobnych zmian posuwu czy chłodzenia. Wypalenia punktowe i wykruszenia na narożach świadczą częściej o drganiach, za wysokiej prędkości lub przesadnej głębokości bocznej.
Przy naroscie i „przyspawanych” resztkach tytanu do krawędzi trzeba szukać przyczyny w zbyt małym posuwie na ząb, słabym smarowaniu lub źle dobranej powłoce, a niekoniecznie w samej prędkości skrawania.
Dostosowanie parametrów do średnicy freza
Małe frezy do tytanu pracują w innym reżimie niż duże. Przy małej średnicy szybciej rośnie obciążenie zęba przy tej samej wartości posuwu na obrót, a narzędzie jest znacznie bardziej podatne na złamanie.
Dla małych średnic częściej stosuje się większe obroty przy umiarkowanym posuwie na ząb i niewielkim wejściu bocznym, za to z większą liczbą przejść. Duże frezy płytkowe mogą pracować wolniej, ale z większą szerokością skrawania i wyższym posuwem na ząb.
Typowy błąd to skalowanie parametrów z dużego narzędzia na małe „proporcjonalnie do średnicy”. W tytanie taki prosty przelicznik bardzo szybko kończy się złamaną końcówką i przypaloną ścianą kieszeni.
Rola interpolacji i wejścia w materiał
Sposób wejścia freza w tytan mocno wpływa na temperaturę. Pionowe zagłębianie bez przygotowanego otworu podnosi obciążenie i temperaturę na samym czubku, gdzie narzędzie jest najsłabsze.
Bardziej przewidywalne są wejścia po rampie, spiralne lub z zastosowaniem nawiercenia startowego. Obciążenie rośnie wtedy stopniowo, a wiór ma więcej miejsca na ewakuację.
Jeżeli krawędź pali się głównie przy wejściu, a dalsza część ścieżki wygląda akceptowalnie, korekta strategii wejścia przynosi zwykle większy efekt niż drobne zmiany posuwu na całej trajektorii.
Stabilność parametrów na dłuższej serii
Przy pojedynczych detalach łatwo „przycisnąć” parametry, patrząc tylko na czas cyklu. Na serii tytan szybko pokaże, czy decyzja była słuszna – trwałość freza spada, a jakość kolejnych części zaczyna się wahać.
Stabilny proces to taki, w którym frez wytrzymuje powtarzalną liczbę sztuk, a ślady zużycia postępują równomiernie. Jeżeli jedna część wychodzi perfekcyjnie, a druga z tymi samymi nastawami ma już przebarwienia i mikropęknięcia, parametry są zbyt „na granicy”.
W praktyce często korzystniejsza okazuje się nieco dłuższa operacja przy łagodniejszych nastawach niż pogoń za sekundami kosztem dwóch–trzech razy większego zużycia frezów i ryzyka złomu detali.
Najczęściej zadawane pytania (FAQ)
Jakiego typu frez najlepiej sprawdza się do obróbki tytanu?
W większości przypadków najlepiej działają frezy pełnowęglikowe monolityczne. Dają większą sztywność, mniejsze bicie i lepszą kontrolę mikrogeometrii krawędzi, co przy tytanie jest kluczowe dla ograniczenia drgań i przegrzewania.
Frez z płytkami wymiennymi ma sens przy większych średnicach i bardzo sztywnym układzie (maszyna, oprawka, zamocowanie detalu). Wtedy można go wykorzystać do zgrubnego zdejmowania naddatku, ale wyłącznie z płytkami dedykowanymi do tytanu / stopów trudno skrawalnych i z dobrze zorganizowanym chłodzeniem.
Dlaczego frezy „palą się” przy tytanie i jak temu zapobiec?
Tytan słabo przewodzi ciepło, więc większość energii idzie w ostrze, a nie we wiór. Przy zbyt dużej prędkości skrawania, słabym chłodzeniu lub małym posuwie na ząb krawędź się przegrzewa, powłoka traci twardość i zaczyna się wypalanie oraz polerowanie zamiast cięcia.
Żeby to ograniczyć, trzeba:
- dobierać niższe prędkości skrawania niż dla stali,
- zapewnić skuteczne chłodzenie (najlepiej kierunkowe lub wewnętrzne),
- trzymać odpowiedni posuw na ząb, aby ostrze faktycznie skrawało, a nie ślizgało się po materiale,
- używać frezów z dobrą ewakuacją wiórów i powłoką odporną na temperaturę.
Jaki frez wybrać do Ti-6Al-4V, a jaki do czystego tytanu?
Ti-6Al-4V jest typowym, trudnym w obróbce stopem o bardzo niskiej przewodności cieplnej. Tutaj priorytetem są frezy o wysokiej odporności termicznej, dedykowane powłoki i geometria ograniczająca zacieranie. Parametry skrawania będą z reguły niższe niż dla stali konstrukcyjnych.
Czysty tytan (CP) jest bardziej plastyczny i silniej się klei, ale ma mniejszą wytrzymałość. Frez musi dobrze radzić sobie z narostem na krawędzi – polerowane kanały wiórowe, odpowiednio zaokrąglona mikrokrawędź, powłoka o niskim współczynniku tarcia. Zawsze trzeba sprawdzić katalog producenta, bo zalecenia dla „CP Ti” i „Ti-6Al-4V” często się różnią.
Ile ostrzy powinien mieć frez do tytanu?
Najczęściej stosuje się frezy o umiarkowanej liczbie ostrzy, zwykle 3–5. Zapewniają one kompromis między sztywnością, wydajnością a miejscem na wiór w rowkach wiórowych.
Zbyt duża liczba zębów przy tytanie zmniejsza przestrzeń na wiór, utrudnia ewakuację i podnosi temperaturę w strefie skrawania. To prowadzi do szybszego zużycia i wypalania krawędzi, szczególnie w głębokich kieszeniach i przy długim kontakcie ostrza ze ścianką.
Jak dobrać średnicę i długość freza do tytanu, żeby nie było drgań?
Średnica freza powinna być możliwie największa dla danego kształtu detalu. Większa średnica to sztywniejszy rdzeń, mniejsze ugięcie i lepsze odprowadzanie ciepła przez samo narzędzie.
Długość części roboczej i wysięg należy ograniczyć do absolutnego minimum. Przy tytanie „trochę za długi” frez bardzo szybko zaczyna piszczeć, zostawia falę na ściankach i lokalnie wypala krawędzie. Często lepiej podzielić obróbkę na dwie strefy: głęboką długim narzędziem i płytką krótszym, grubszym frezem.
Kiedy w tytanie stosować frezy HFM (duży posuw) zamiast klasycznych walcowo‑czołowych?
Frezy HFM/HFC sprawdzają się, gdy maszyna jest mocna i sztywna, a detal solidnie zamocowany. Strategia dużego posuwu przy małej głębokości skrawania ogranicza kąt kontaktu ostrza z materiałem, zmniejszając nagrzewanie krawędzi.
HFM ma sens głównie do szybkiego zgrubnego zdejmowania naddatku na stosunkowo płaskich powierzchniach. Trzeba trzymać się zaleceń producenta co do głębokości skrawania, posuwu i chłodzenia oraz stosować płytki o geometrii dedykowanej do tytanu, inaczej narzędzie bardzo szybko się zniszczy.