Po co w ogóle mierzyć bicie oprawki i narzędzia?
Jeżeli narzędzia nie wytrzymują nawet połowy deklarowanej trwałości, krawędzie łamią się “bez powodu”, a powierzchnia po frezowaniu wygląda jak fala zamiast lustra, pierwszy trop to często bicie oprawki i narzędzia. Pomiar bicia nie jest fanaberią metrologów, tylko prostym sposobem na zapanowanie nad stabilnością procesu skrawania.
Wpływ bicia na trwałość frezów i wierteł
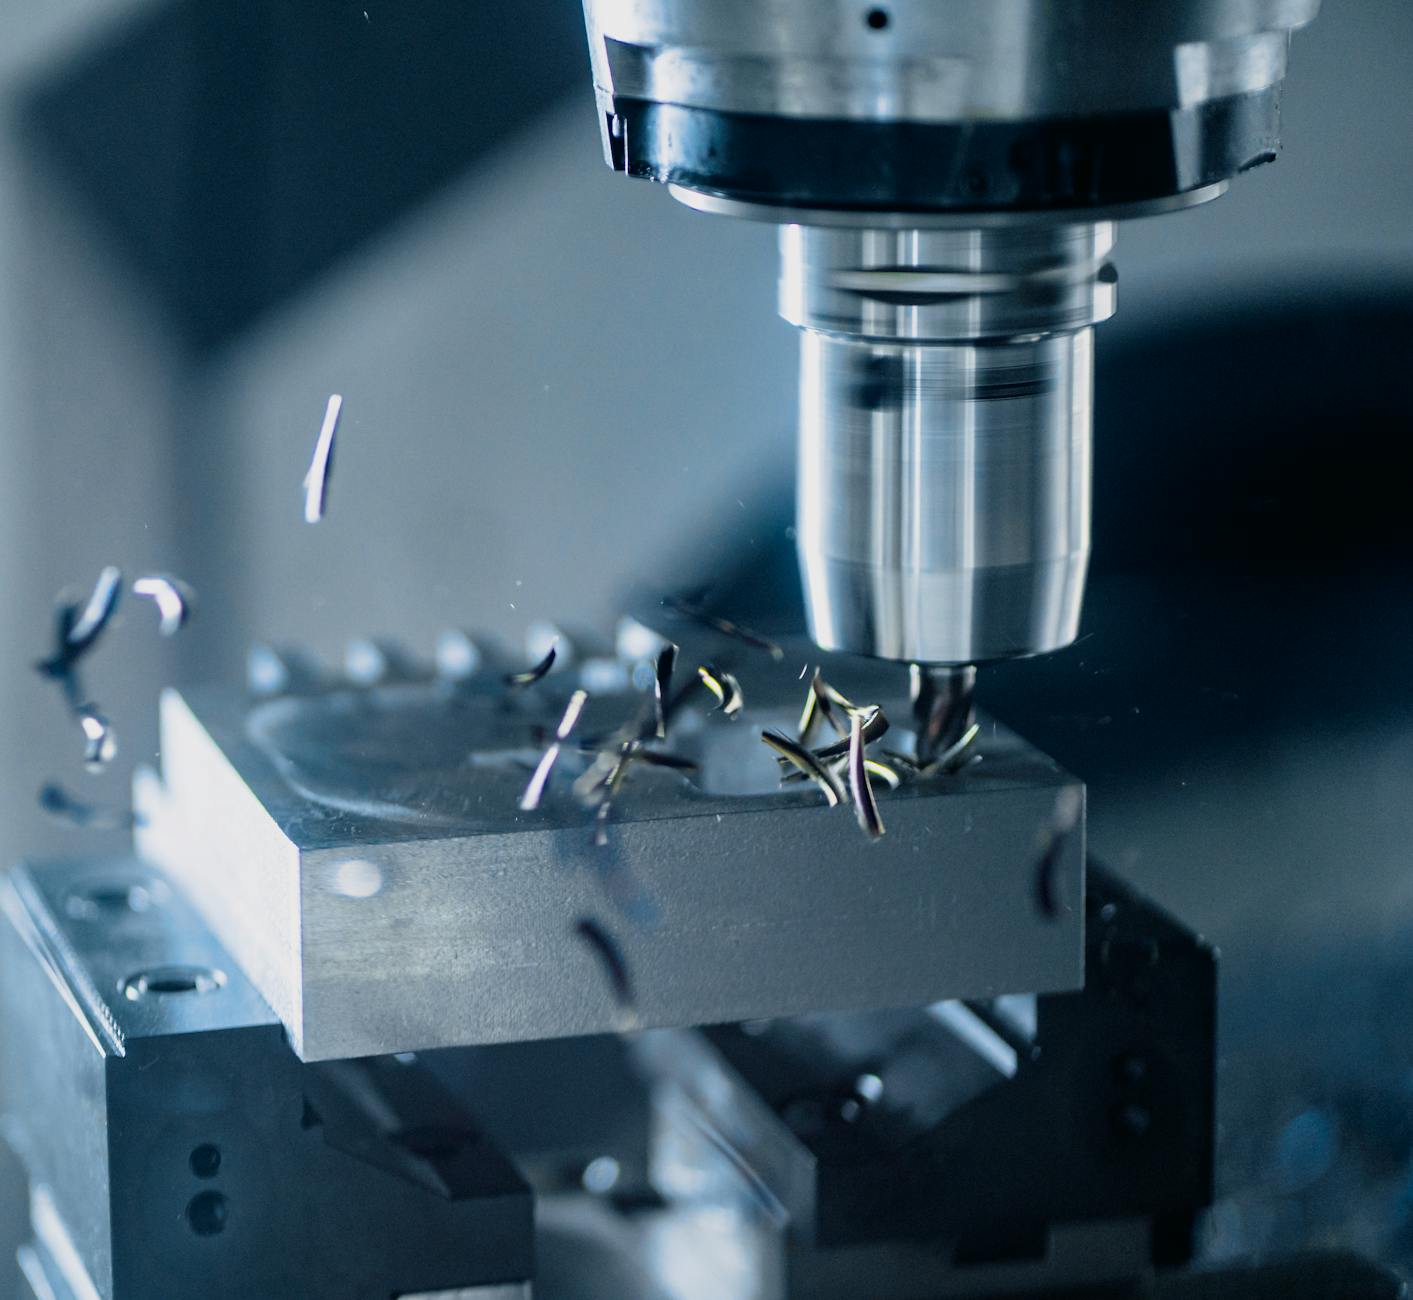
Bicie promieniowe powoduje, że jedna lub dwie krawędzie freza biorą na siebie większość obciążenia. Znasz sytuację, gdy na frezie czteropiórowym jedna krawędź jest zupełnie zajechana, a pozostałe wyglądają prawie jak nowe? To klasyczny skutek nadmiernego bicia.
Przy zbyt dużym biciu:
- jedna krawędź wchodzi w materiał wcześniej – pracuje ze zwiększonym posuwem na ząb,
- rośnie lokalna temperatura, narzędzie się przegrzewa,
- obciążenie zmienia się cyklicznie przy każdym obrocie – rośnie zmęczenie materiału narzędzia,
- pęknięcia inicjują się dużo szybciej, szczególnie przy twardych i ściernych materiałach.
Przy wierceniu bicie skutkuje “taniec” wiertła: wiertło zamiast sztywnie wchodzić w oś otworu, rysuje coraz większy okrąg. Otwór się rozbija, rośnie moment skręcający, a krawędzie na obrzeżu zużywają się kilkukrotnie szybciej niż przy poprawnym osiowaniu.
Jakość powierzchni i stabilność wymiarowa a bicie
Bicie oprawki i narzędzia przekłada się bezpośrednio na:
- chropowatość powierzchni – przy frezowaniu wykańczającym nawet niewielkie bicie rzędu kilku setek robi różnicę między gładkim śladem a widocznymi “ślimakami”,
- dokładność wymiarową – przy wykańczaniu średnic zewnętrznych lub konturów 2D/3D każdy nadmiar bicia powiększa osiągany faktyczny wymiar,
- koncentryczność otworów – przy rozwiercaniu i wytaczaniu, nieosiowość narzędzia zmienia faktyczny środek otworu.
Przy obróbce precyzyjnej, gdzie chcesz zejść z chropowatością do poziomu Ra poniżej 1,6 µm, bicie układu narzędziowego zaczyna być jednym z głównych ograniczeń. Nawet najlepiej dobrana geometria i powłoka freza nie nadrobi mechanicznych błędów ustawienia.
Jak bicie zmienia obciążenie poszczególnych krawędzi
Wyobraź sobie frez czteropiórowy w idealnym świecie: każda krawędź wchodzi w materiał co 90° obrotu, skrawając ten sam wiór tej samej grubości. Masz stabilne warunki, równomierne zużycie, długą trwałość narzędzia.
Teraz dodaj bicie promieniowe 0,02–0,03 mm. Co się dzieje?
- jedna krawędź wystaje najbardziej – to ona jako pierwsza “uderza” w materiał,
- kolejne krawędzie wchodzą w ślad po poprzedniej – skrawają znacznie mniej lub wręcz tylko wygładzają powierzchnię,
- nominalny posuw na ząb z programu rozkłada się nierówno – efektywny posuw na jednej krawędzi rośnie, na pozostałych spada.
Efekt to widoczne ślady po “faworyzowanej” krawędzi, większe siły skrawania i gorsza stabilność. Jeśli dodatkowo narzędzie ma długą wystawę, dochodzi ugięcie, które jeszcze bardziej amplifikuje problem.
Różne cele obróbki – jaki masz cel?
Nie w każdym procesie trzeba walczyć o bicie rzędu 0,002 mm. Zadaj sobie pytanie: do czego służy dana oprawka i narzędzie?
- Produkcja seryjna z wymagającą dokładnością – tutaj bicie często jest jednym z kluczowych parametrów. Niewielka poprawa bicia może przełożyć się na zauważalne wydłużenie trwałości narzędzia i stabilniejsze tolerancje.
- Prototypy, jednostkowe detale – łatwiej zaakceptować nieco większe bicie, jeśli liczy się elastyczność, a tolerancje są “warsztatowe”. Ale jeśli prototyp ma krytyczne gniazdo łożyskowe, tam i tak trzeba ściśle kontrolować bicie.
- Obróbka twardych materiałów (hartowane, Inconel, tytan) – tu każdy nadmiar bicia mści się błyskawicznie. Narzędzia są drogie, a zużycie bardzo intensywne, więc kontrola bicia to zwykle prosta oszczędność.
Jeżeli Twoim celem jest tylko “żeby to się jakoś zmieściło w tolerancji IT11”, poziom akceptowalnego bicia będzie inny niż przy pasowaniach H7 czy H6. Kluczowe pytanie: jakiej dokładności wymiarowej faktycznie oczekujesz?
Kiedy pomiar bicia jest kluczowy, a kiedy wystarczy podejście warsztatowe
Istnieją sytuacje, gdzie “warsztatowe” wyczucie wystarczy – prosty test na detalu, kilka próbnych przejść, minimalne korekty. Ale są też procesy, w których bez twardego pomiaru czujnikiem zegarowym kręcisz się w kółko.
Pomiar bicia jest krytyczny, gdy:
- masz powtarzalny problem z łamaniem narzędzi przy tych samych parametrach,
- występują tajemnicze drgania mimo sztywnego mocowania,
- przy wykańczaniu nie jesteś w stanie zjechać do wymaganej tolerancji i chropowatości,
- pracujesz na nowych, drogich narzędziach, a ich trwałość jest mocno poniżej katalogu.
Natomiast przy obróbce zgrubnej stali konstrukcyjnej, dużych nadlewek, gdzie dokładność liczona jest w dziesiątych milimetra, wystarczy czasem prosta kontrola jakości powierzchni i wymiaru, bez obsesyjnego mierzenia bicia każdej nowej oprawki.
Podstawowe pojęcia: bicie, współosiowość, niewyważenie – co z czym mylisz?
Na hali często wszystko, co “bije” i “hałasuje”, wrzucane jest do jednego worka. Pojęcia bicie, niewyważenie, współosiowość i drgania bywają używane zamiennie, co prowadzi do błędnych diagnoz. Jak więc to uporządkować?
Bicie promieniowe i osiowe – co właściwie mierzysz?
Bicie promieniowe to zmiana odległości punktu na obwodzie narzędzia lub oprawki od idealnej osi obrotu. Mierzysz je czujnikiem ustawionym prostopadle do powierzchni walcowej, obracając powoli wrzeciono. Różnica między wskazaniem minimalnym a maksymalnym to bicie promieniowe.
Bicie osiowe to odchyłka płaszczyzny czołowej od idealnej prostopadłości do osi obrotu. Mierzysz je na czole narzędzia (np. płytki na frezie czołowym) czujnikiem ustawionym równolegle do osi wrzeciona. Gdy kręcisz wrzecionem, czujnik pokazuje, jak “falujące” jest czoło narzędzia.
W kontekście oprawek i wierteł zazwyczaj interesuje Cię przede wszystkim bicie promieniowe na chwycie narzędzia i na części roboczej, bo to ono decyduje o średnicy i jakości obrobionej powierzchni.
Różnica między biciem a niewyważeniem
Bicie to geometryczna nieosiowość – narzędzie nie obraca się idealnie wokół swojego nominalnego środka. Czujnik zegarowy “widzi” bicie jako zmienny odczyt podczas obrotu.
Niewyważenie to nierównomierny rozkład masy wokół osi obrotu. Nawet jeśli narzędzie ma minimalne bicie geometryczne, może być niewyważone (np. oprawka z jednym ciężkim wkrętem po jednej stronie). Niewyważenie daje o sobie znać przede wszystkim przy wyższych obrotach jako:
- drgania całego wrzeciona,
- charakterystyczny “świst” lub dudnienie,
- przyspieszone zużycie łożysk wrzeciona.
Co ważne:
- bicie mierzysz czujnikiem na zatrzymanym lub wolno obracanym wrzecionie,
- niewyważenie diagnozujesz poprzez pomiar dynamiczny (wyważarka) lub pośrednio – obserwując drgania przy obrotach roboczych.
Zdarza się, że ktoś próbuje “wyważać” oprawkę, która po prostu ma duże bicie z powodu brudu w stożku. W efekcie rozwiązujesz nie ten problem, który trzeba.
Współosiowość układu wrzeciono – oprawka – narzędzie
Pełny układ narzędziowy to nie tylko sama oprawka, ale całe połączenie: wrzeciono – stożek – oprawka – mocowanie narzędzia – samo narzędzie. Każdy z tych elementów wnosi swój wkład do bicia końcowego.
Współosiowość oznacza, że wszystkie te elementy dzielą tę samą oś obrotu w granicach tolerancji. Jeśli którykolwiek z nich “ucieka” – pojawia się bicie:
- zużyty stożek wrzeciona,
- zabrudzona lub wytarta oprawka,
- niedokładnie szlifowany chwyt narzędzia,
- zły dobór średnicy tulejki ER do chwyta.
Pomiar bicia w różnych punktach układu pozwala zlokalizować, który element “psuje” współosiowość. W praktyce zadanie brzmi: czy bije wrzeciono, oprawka, czy samo narzędzie?
Skąd biorą się nieporozumienia na hali produkcyjnej?
Częsty obrazek: operator mówi “oprawka bije”, technolog odpowiada “to wrzeciono”, a szef utrzymania ruchu twierdzi, że “to na pewno narzędzie jest krzywe”. Bez jasnego rozróżnienia pojęć trudno wygrać tę dyskusję.
Przykładowe nieporozumienia:
- “Drga przy 10 000 obr./min, więc oprawka ma bicie” – wcale nie musi, może być po prostu niewyważona lub źle dobrana do długości/wagi narzędzia.
- “Czujnik pokazuje 0,02 – wrzeciono zepsute” – a czyszczony był stożek? Sprawdzono inną oprawkę dla porównania?
- “Nowa frezarka, więc bicie na pewno jest ok” – nowe maszyny też potrafią wyjść z fabryki z nieskalibrowanym stożkiem lub uszkodzić go po pierwszym źle zamocowanym narzędziu.
Od czego chcesz zacząć diagnostykę: od sprawdzenia, co naprawdę mierzysz, czy od wymiany kolejnego drogiego freza?
Co w praktyce chcesz poprawić?
Dobrze jest sobie odpowiedzieć na jedno proste pytanie: co jest Twoim głównym problemem – dokładność wymiaru, trwałość narzędzia, czy hałas i drgania maszyny?
- Jeśli walczysz o dokręcenie się do tolerancji i lepszą chropowatość – kluczowe jest bicie promieniowe całego układu.
- Jeśli narzędzia się łamią lub palą – interesuje Cię zarówno bicie, jak i sztywność mocowania oraz parametry skrawania.
- Jeśli maszyna “tańczy” przy wysokich obrotach – trzeba patrzeć na niewyważenie i dobór oprawek do prędkości.
Bez jasnej odpowiedzi na pytanie “co chcesz poprawić?” łatwo wejść w ślepy zaułek i skupiać się na mierzeniu bicia w miejscach, które mają marginalne znaczenie dla danego problemu.
Jakie wartości bicia są akceptowalne w praktyce? Tolerancje a rzeczywistość
Nie ma jednej magicznej liczby bicia, która jest dobra zawsze. Inaczej patrzysz na bicie przy frezowaniu zgrubnym, inaczej przy wierceniu precyzyjnym, a jeszcze inaczej przy rozwiercaniu czy obróbce form.
Orientacyjne przedziały bicia dla różnych operacji
Poniższe zakresy to praktyczne, orientacyjne wartości bicia promieniowego na narzędziu, które wielu zakładów uznaje za akceptowalne:
- Wiercenie zgrubne w stali konstrukcyjnej: bicie do ok. 0,02–0,03 mm często jest tolerowane, jeśli tolerancje otworu są luźne.
- Wiercenie precyzyjne / rozwiercanie: dąży się do bicia poniżej 0,01 mm, a w wymagających aplikacjach do 0,005 mm i mniej.
- Frezowanie zgrubne: przy dużych naddatkach bicie rzędu 0,02–0,03 mm zwykle nie jest problemem, o ile narzędzie jest sztywne i parametry dobrane zachowawczo.
- Frezowanie wykańczające powierzchni płaskich i konturów: dąży się do bicia poniżej 0,01 mm, a przy formach i precyzyjnych gniazdach poniżej 0,005 mm.
Zastanów się: czy wymagasz bicia 0,003 mm, a potem i tak obrabiasz detal z tolerancją ±0,05 mm? Jeśli tak, może przepalasz zasoby w miejscu, gdzie to nie wnosi realnej wartości.
Jak bicie przekłada się na rzeczywiste tolerancje wymiarowe?
Wiesz już, jakie poziomy bicia są “ładne na papierze”. Pytanie praktyczne brzmi: jak to bicie psuje Ci wymiar na detalu?
Przy wierceniu prosta zależność jest taka: jeśli masz bicie na wiertle, średnica otworu będzie zwykle większa niż nominalna. Jak bardzo większa? Zależy od sztywności całego układu, ale w wielu przypadkach nadmiar średnicy jest rzędu 0,5–1× wartości bicia. Czyli przy biciach 0,02 mm możesz spokojnie zobaczyć otwór o 0,01–0,02 mm większy, a czasem więcej.
Przy frezowaniu sprawa jest bardziej złożona. Bicie powoduje, że jedna krawędź pracuje mocniej, druga tylko “glancuje”. Skutek to:
- problemy z utrzymaniem wymiaru przy małych naddatkach,
- różna chropowatość po obwodzie,
- lokalne nadwymiary w narożach.
Zadaj sobie pytanie: czy masz problem z wymiarem, czy tylko z wyglądem powierzchni? Jeśli wymiar “siedzi”, a powierzchnia jest lekko prążkowana, może nie ma sensu bić się o każde 0,002 mm bicia, tylko poprawić strategię przejścia wykańczającego.
Kompromis między teorią a czasem produkcji
Na papierze możesz dążyć do bicia 0,003 mm na każdym narzędziu. W praktyce każdy dodatkowy pomiar i korekta to czas, a czas to pieniądz. Gdzie postawić granicę?
Ułatwia decyzję prosta zasada: im bardziej powtarzalny i krytyczny proces, tym niższe bicie ma sens. Przy jednostkowych detalach z luźną tolerancją, lepiej poświęcić 2 minuty na dodatkowy przejazd niż 10 minut na “gonienie” bicia z 0,01 do 0,004 mm.
Zastanów się: jaki masz cel – produkcja seryjna z małym zapasem tolerancji, czy raczej pojedyncze detale z dużym komfortem wymiarowym? Od odpowiedzi zależy, ile energii włożysz w wyśrubowanie bicia.

Przygotowanie do pomiaru bicia – wrzeciono, oprawka, narzędzie
Pomiar bicia bez przygotowania to trochę jak ustawianie geometrii kół w aucie z przebitym oponą. Co musisz ogarnąć, zanim postawisz czujnik przy oprawce?
Sprawdzenie i przygotowanie stożka wrzeciona
Zacznij od fundamentu: stożek wrzeciona musi być czysty i nieuszkodzony. Każdy paproch, zadzior czy rdza przełoży się wprost na bicie oprawki.
Prosta procedura warsztatowa:
- zatrzymaj maszynę i odłącz napęd (blokada bezpieczeństwa),
- przetrzyj stożek czystą, niestrzępiącą się szmatką,
- użyj sprayu czyszczącego lub alkoholu izopropylowego, aby usunąć olej i brud,
- sprawdź stożek pod światło – szukasz zarysowań, wżerów, rdzy, śladów obrotu oprawki.
Jeśli widzisz wyraźne rysy, wypolerowane “łaty” lub ciemne wżery – wrzeciono może być już uszkodzone. Wtedy pomiar bicia oprawki będzie tylko informacją, że “coś jest nie tak”, ale nie rozdzieli winy między oprawkę a wrzeciono. Potrzebna będzie diagnostyka serwisowa albo przynajmniej porównanie na kilku różnych maszynach.
Przygotowanie oprawki – czystość i stan powierzchni
Kolejny krok to oprawka. Jak często wyciągasz oprawkę, tylko przedmuchujesz kompresorem i od razu wkładasz następne narzędzie? Spróbuj raz na jakiś czas zamiast powietrza użyć szmatki i oka.
Przygotowanie oprawki przed pomiarem:
- oczyść stożek oprawki i powierzchnię czołową,
- sprawdź, czy nie ma wżerów, zadrapań, śladów korozji,
- jeżeli to oprawka z tulejką (ER, OZ) – wyjmij tulejkę, oczyść gniazdo i samą tuleję.
Typowy błąd to pomiar bicia z zaolejoną tulejką. Cienka warstwa oleju może sprawić, że tulejka nie siądzie powtarzalnie, a bicie będzie “pływać” przy każdym dokręceniu inne. Jeśli widzisz, że wskazanie czujnika zmienia się za każdym razem o inną wartość, zadaj sobie pytanie: czy to na pewno geometria, czy może kwestie montażu?
Dobór i przygotowanie narzędzia do pomiaru
Jeśli chcesz zmierzyć bicie samej oprawki, użyj wzorcowego, możliwie prostego narzędzia lub wałka pomiarowego (pręt szlifowany, pin pomiarowy). Słaby, tani wiertła potrafi mieć większe bicie własne niż dobra oprawka.
Do pomiaru bicia oprawki dobrze sprawdzi się:
- wałek szlifowany o tolerancji h6 lub lepszej,
- pin pomiarowy w systemie HSK/BT/ISO,
- w ostateczności nowe, dobrej jakości wiertło lub frez walcowo-czołowy o krótkim chwycie.
Przed włożeniem do oprawki:
- przetrzyj chwyt narzędzia z oleju i brudu,
- sprawdź, czy są ślady korozji, zadziorów, spłaszczeń po zacisku,
- upewnij się, że długość wsunięcia jest odpowiednia – za krótko wsunięty chwyt może “uciekać” mimo dobrego bicia samej oprawki.
Zadaj sobie pytanie: czy mierzysz oprawkę, czy przypadkowe krzywe wiertło z dna szuflady? Od odpowiedzi zależy, jak interpretujesz wynik.
Kontrola powtarzalności mocowania
Zanim zaczniesz spisywać wyniki bicia, zrób prosty test powtarzalności:
- zamocuj narzędzie w oprawce, zmierz bicie,
- wyjmij narzędzie, obróć je w tulejce o 180°, zamocuj ponownie,
- zmierz bicie jeszcze raz.
Jeśli bicie zmienia się znacząco przy każdym montażu, problemem może być:
- sama tulejka (zużyta, pęknięta, zabrudzona),
- gwint nakrętki – krzywo ciągnie tuleję,
- niedokładnie szlifowany chwyt narzędzia.
Ten prosty test powie Ci, czy masz do czynienia z jednorazowym “strzałem”, czy z losowym zachowaniem układu. Co Ci wyjdzie, jeśli spróbujesz go na swojej ulubionej oprawce ER?
Narzędzia pomiarowe: jakich przyrządów używać i jak ich nie oszukiwać
Czujnik czujnikowi nierówny. Pytanie jest proste: czym mierzysz i czy ufasz temu wskazaniu?
Czujnik zegarowy vs czujnik dźwigniowy
Do pomiaru bicia najczęściej używa się:
- klasycznego czujnika zegarowego – z większym zakresem, czytelny, dobry do “grubszego” bicia,
- czujnika dźwigniowego (testera) – z mniejszym zakresem, ale wyższą rozdzielczością, idealny do dokładnych pomiarów rzędu kilku mikronów.
Jeżeli interesują Cię bicia rzędu 0,02–0,03 mm, zwykły czujnik zegarowy w zupełności wystarczy. Gdy walczysz o 0,003–0,005 mm, bez dźwigniówki (lub przynajmniej dobrego czujnika o podziałce 0,001 mm) będziesz patrzył raczej na “szum” niż na rzeczywisty wynik.
Pytanie kontrolne: jaką działkę ma Twój czujnik i czy jest w ogóle sprawdzony?
Statyw i baza odniesienia
Nie ma sensu mieć superczujnika, jeśli postawisz go na chybotliwej podstawie magnesowej, która “pływa” przy każdym dotknięciu. Stabilność bazy to warunek podstawowy.
Kilka praktycznych zasad:
- mocuj statyw do sztywnego elementu maszyny: stół, korpus, kolumna – nie do cienkiej osłony,
- dokręcaj wszystkie przeguby statywu, sprawdź, czy nie ma luzów,
- po ustawieniu czujnika delikatnie porusz końcówką pomiarową – wskazanie powinno wracać do zera.
Jeżeli przy lekkim szturchnięciu wszystko się przestawia, to bardziej mierzysz ugięcie statywu niż bicie narzędzia.
Ustawienie końcówki pomiarowej – kąt, nacisk, miejsce
Końcówka pomiarowa powinna dotykać mierzonej powierzchni w sposób powtarzalny:
- przy biciu promieniowym – prostopadle do powierzchni walcowej,
- przy biciu osiowym – prostopadle do płaszczyzny czołowej lub z dobrze znanym kątem korekty.
Jeśli ustawisz czujnik pod dużym kątem, wartość odczytana będzie zaniżona względem rzeczywistego bicia. Mylisz wtedy sam siebie – “wyszło 0,01”, a faktycznie masz np. 0,015 mm.
Miejsce pomiaru też ma znaczenie:
- przy oprawkach ER – mierz blisko wyjścia z tulejki oraz w dalszej odległości (np. 30–50 mm),
- przy długich narzędziach – zrób pomiar przy chwycie oraz na końcu części roboczej.
Jeżeli bicie rośnie gwałtownie wraz z odległością od oprawki, zadaj pytanie: czy problemem jest oprawka, czy po prostu zbyt długie, wiotkie narzędzie?
Kalibracja i kontrola samego czujnika
Czujnik, który nigdy nie był sprawdzany, może pokazywać “ładne” liczby, ale nijak mające się do rzeczywistości. Prosty test w warsztacie:
- oprzyj końcówkę czujnika o płaski, twardy element (płyta, szlifierka),
- przyciśnij czujnik o znaną wartość (np. używając płytek wzorcowych),
- porównaj odczyt z sumą grubości płytek.
Jeżeli różnice są duże, czujnik wymaga serwisu albo wymiany. Nie ma sensu dyskutować o biciach rzędu 0,005 mm, gdy sam przyrząd ma błąd większy niż to, co chcesz zmierzyć.
Procedura krok po kroku: jak mierzyć bicie oprawki i narzędzia
Przygotowanie masz za sobą, czujnik stoi stabilnie. Jak poprowadzić pomiar, żeby wyniki coś mówiły, a nie były tylko przypadkową liczbą?
Krok 1: Referencja – bicie samego wrzeciona
Zanim włożysz oprawkę, dobrze jest wiedzieć, jak zachowuje się samo wrzeciono. Bez tego trudno będzie ocenić, czy bicie pochodzi z oprawki, czy już z maszyny.
Prosty sposób (dla stożków z czołem referencyjnym):
- ustaw czujnik na stożkowej lub czołowej powierzchni wrzeciona (jeśli dostępna),
- obracaj wrzeciono ręcznie, obserwuj wskazanie,
- zanotuj wartość bicia jako punkt odniesienia.
Jeżeli już tutaj widzisz np. 0,01–0,02 mm, to żadna oprawka nie pokaże Ci lepszego wyniku niż sam “fundament”. Co wtedy zrobisz: będziesz gonił oprawki, czy zadzwonisz po serwis?
Krok 2: Pomiar bicia oprawki z wałkiem wzorcowym
Teraz czas na właściwy bohater – oprawkę. Najpierw sprawdź ją z prostym, pewnym elementem, np. wałkiem szlifowanym.
Procedura:
- włóż oprawkę do wrzeciona, dociśnij z siłą roboczą (automatyczne mocowanie lub klucz – jak przewidział producent),
- zamocuj wałek w oprawce (w tulei ER, w gnieździe Weldon itp.),
- ustaw czujnik na wałku w odległości kilku milimetrów od wyjścia z oprawki,
- obróć wrzeciono ręcznie o pełen obrót, obserwując minimum i maksimum wskazania,
- różnica między nimi to bicie promieniowe w tym punkcie.
Jeżeli wynik jest zadowalający, przesuwasz czujnik dalej, np. 30–50 mm od oprawki i powtarzasz pomiar. Różnica bicia blisko oprawki i dalej powie Ci, na ile układ jest sztywny.
Przykład z praktyki: oprawka ER pokazuje 0,004 mm przy wyjściu, ale 0,015 mm 50 mm dalej. Wniosek? Geometria oprawki jest OK, ale tulejka + długość wałka powodują już wyraźne “wachlowanie”. Może wystarczy krótsze narzędzie albo inny typ oprawki do takich długości?
Krok 3: Pomiar bicia rzeczywistego narzędzia
Masz już obraz: wrzeciono + oprawka + wałek wzorcowy. Teraz dochodzi ostatni element układanki – samo narzędzie. To ono faktycznie skrawa, więc jego bicie jest tym, co finalnie “rysuje” Ci tolerancje na detalu.
Zastanów się: chcesz skontrolować narzędzie do stali narzędziowej, czy zwykłe wiertło pod otwory montażowe? Poziom dokładności pomiaru dobierz do zadania.
Procedura dla freza/wiertła:
- zamocuj narzędzie w oprawce w warunkach jak do pracy (moment dokręcenia, tulejka, pierścień antywciągający itp.),
- ustaw czujnik na chwycie narzędzia (nie na ostrzach) możliwie blisko oprawki,
- obróć wrzeciono ręcznie, zanotuj bicie chwytem – to pokaże, co dokłada samo narzędzie względem wałka wzorcowego,
- następnie przestaw czujnik na część roboczą – najlepiej na walcowej powierzchni za ostrzami (jeśli jest), a przy wiertłach – na średnicy możliwie blisko czoła,
- powtórz pełny obrót i odczytaj różnicę min–max.
Przy frezach walcowo-czołowych często dobrze jest zmierzyć bicie na dwóch przeciwległych płytkach lub krawędziach – przesuwać czujnik po obwodzie i szukać “najwyższego” zęba. Narzędzie i tak będzie skrawać głównie tą krawędzią.
Dostrzegasz sytuację, w której wałek wzorcowy ma 0,003–0,004 mm, a to samo z gniazdem narzędzie pokazuje już 0,01 mm? Źródłem może być nierówny chwyt, zużyte gniazdo Weldon lub słaba tulejka. Samo bicie oprawki jest wtedy niewinne.
Krok 4: Rozdzielenie źródeł błędu – co bije bardziej?
Masz trzy liczby:
- bicie wrzeciona,
- bicie oprawki z wałkiem wzorcowym,
- bicie realnego narzędzia.
Zadaj sobie teraz kluczowe pytanie: kto jest głównym winowajcą?
Prosty sposób myślenia krok po kroku:
- jeśli wrzeciono ma bardzo małe bicie, a już sama oprawka z wałkiem wychodzi słabo – problem siedzi w oprawce (stożek, nakrętka, tulejka),
- jeśli wrzeciono i oprawka z wałkiem są dobre, a narzędzie bije mocno – przyjrzyj się chwytowi, jakości narzędzia, sposobowi mocowania,
- jeżeli wszystkie trzy pomiary są wysokie – masz kumulację: albo wrzeciono jest zmęczone, albo cały łańcuch jest kiepski.
Dla oprawek z tulejkami (ER/OZ) warto zrobić jeszcze jedną rzecz: zmienić tulejkę i powtórzyć pomiar z tym samym narzędziem. Jeśli bicie zmieni się o połowę albo “przeskoczy” w inną wartość – tulejka już dawno powinna trafić do recyklingu.
Krok 5: Kontrola przy obrocie – pomiar dynamiczny (gdy ma to sens)
W większości warsztatów pomiar statyczny wystarcza. Są jednak przypadki, gdy narzędzie przy obrotach “rozjeżdża się” mocniej niż przy kręceniu ręką.
Kiedy w ogóle myśleć o dynamicznym sprawdzeniu?
- gdy masz bardzo długie, wiotkie narzędzia,
- przy głowicach z wymiennymi płytkami na długich trzonkach,
- przy bardzo wysokich obrotach, gdzie niewyważenie zaczyna grać główną rolę.
Najprostszy “warsztatowy” test dynamiczny:
- ustaw czujnik w bezpiecznej odległości od części roboczej,
- uruchom wrzeciono na niewielkie obroty (np. 300–500 obr/min, zgodnie z BHP i zdrowym rozsądkiem),
- obserwuj wskazania – czy “rozmywają się”, czy mają wyraźny, powtarzalny zakres,
- zwróć uwagę na wibracje maszyny i dźwięk – czy przy kolejnych krokach zwiększania obrotów pojawiają się krytyczne prędkości?
Jeśli przy statyce masz 0,005 mm, a przy lekkich obrotach czujnik “pompkuje” o 0,03 mm i czujesz drgania w stole – problemem nie jest już samo bicie, tylko połączenie bicia z niewyważeniem i sztywnością układu.

Co robić, gdy bicie jest za duże? Diagnoza i możliwe działania
W pewnym momencie zadajesz sobie pytanie: to już dużo czy jeszcze ujdzie? Załóżmy, że przekroczyłeś własne granice. Co dalej – wymieniać wszystko, czy da się jeszcze coś uratować?
Scenariusz 1: Problem w tulejce – szybka wygrana czy złudna oszczędność?
Przy oprawkach ER/OZ to najczęstszy przypadek. Tulejka jest zużyta, zabrudzona, pęknięta albo kilkukrotnie “ściągnięta” poza zakres sprężystości.
Jak to poznać?
- bicie wyraźnie się zmienia po obróceniu tulejki o 90–180° w nakrętce,
- inna tulejka (w tej samej oprawce, z tym samym narzędziem) daje wyraźnie lepszy wynik,
- widzisz mikropęknięcia, nierówny kolor, ślady wgnieceń.
Co możesz zrobić:
- przeprowadzić selekcję tulejek – przesortować, które trzymają, które sprawiają kłopoty,
- zużyte lub “podejrzane” wyrzucić, nie “dać na mniej ważne zadania” – tam też będą generowały chaos,
- zastanowić się, czy do precyzyjnych zadań nie trzymać osobnego kompletu tulejek, używanych tylko do dokładnych operacji.
Zadaj sobie proste pytanie: ile kosztuje komplet nowych tulejek vs ile godzin tracisz na poprawki detali?
Scenariusz 2: Oprawka – kiedy można ratować, a kiedy wymienić?
Jeśli wałek wzorcowy pokazuje wyraźnie za duże bicie już przy wyjściu z oprawki, a wrzeciono ma się dobrze, to znak, że winna jest sama oprawka.
Na co spojrzeć po kolei?
- Stożek oprawki – czy nie ma wżerów, przetarć, śladów po uderzeniach? Delikatne, równomierne ślady pracy są normalne, ale punktowe wybite kratery już nie.
- Powierzchnia czołowa (w HSK, Capto) – czy nie jest “ściągnięta” jednostronnie, zabrudzona lub przegrzana?
- Gniazdo chwytu (Weldon, hydrauliczna, termokurcz) – czy nie pojawiły się tam rowki, zadzior, czy zacisk jest równomierny?
Możliwe działania:
- delikatne przeszlifowanie lub dotarcie czoła (jeśli producent przewiduje taką operację – inaczej ryzykujesz tylko pogorszenie sytuacji),
- oczyszczenie i konserwacja stożka – czasem “drugie życie” daje sama higiena,
- w skrajnych przypadkach – wymiana oprawki, zwłaszcza gdy mówimy o termokurczach z przegrzanymi gniazdami.
Jeżeli do precyzyjnych operacji używasz oprawki, która “od nowości” latała w chłodziwie, spadła kilka razy na posadzkę i dostała wiórami po stożku, to rezultat nie będzie zaskoczeniem. Zastanów się: czy nie potrzebujesz osobnej “półki” z oprawkami do dokładnych zadań?
Scenariusz 3: Narzędzie – kiedy krzywe wiertło jest naprawdę problemem?
Narzędzie też bywa winne. Szczególnie tanie wiertła, długie frezy, głowice z prostym trzonkiem. Czasem już samo narzędzie z pudełka ma bicie większe, niż chcesz zaakceptować.
Jak to stwierdzić?
- porównaj bicie z wałkiem wzorcowym i tym samym narzędziem w tej samej oprawce,
- zmień oprawkę – jeśli narzędzie w każdej pokazuje podobne bicie, a wałek jest prosty, problem siedzi w narzędziu,
- sprawdź wizualnie chwyt – przetoczenia, wgniecenia, farba lub powłoka na chwycie też potrafią robić “podkładki”.
Co możesz zrobić:
- do mniej krytycznych operacji używać narzędzi o gorszej geometrii,
- przy wiertłach – rozważyć naostrzenie z korektą, jeśli to ma sens ekonomiczny,
- przy narzędziach precyzyjnych – po prostu odrzucić partie, które nie mieszczą się w Twoich standardach.
Zadaj sobie pytanie: czy oszczędzasz na narzędziu, czy na jakości detali? To zwykle nie jest ten sam kierunek.
Scenariusz 4: Wrzeciono – gdy fundament jest krzywy
Jeśli bicie pojawia się już na gołym wrzecionie, każdy kolejny element będzie tylko pogłębiał problem. Tu kończą się “domowe” metody i zaczyna się praca serwisu.
Typowe objawy:
- stałe bicie na stożku wrzeciona, niezależnie od oprawki,
- szumy, wycie łożysk przy określonych obrotach,
- nagrzewanie się głowicy wrzeciona przy pracy z niewielkimi obciążeniami.
Co możesz zrobić jako operator/technolog:
- udokumentować pomiary – bicie na stożku, bicie z dobrą oprawką i wałkiem wzorcowym,
- sprawdzić, czy nie ma prostych przyczyn typu brud, rdza, uszkodzenia mechaniczne stożka,
- zgłosić problem serwisowi z konkretnymi liczbami, a nie opisem “coś bije”.
Tutaj pytanie jest inne: czy zarząd woli krótszy przestój na remont, czy ciągłe poprawki produkcji? Liczby z pomiarów pomogą podjąć decyzję.
Jak ograniczyć skutki zbyt dużego bicia w codziennej pracy
Czasami nie możesz od razu wymienić oprawek, wrzeciona ani kompletu narzędzi. Co wtedy – czekać na cud, czy zmodyfikować proces?
Dostosowanie strategii obróbki do rzeczywistego bicia
Jeżeli wiesz, że narzędzie bije np. 0,02 mm, możesz zmienić sposób prowadzenia obróbki:
- przy wierceniu – stosować niewielkie rozwiercenie lub rozwiertak kalibrujący jako ostatni krok,
- przy frezowaniu – pozostawiać naddatek i wykonywać osobne przejście wykańczające inną, lepszą oprawką/narzędziem,
- przy obróbce konturów – zmniejszyć głębokość skrawania i szerokość warstwy, by ograniczyć wpływ “machania” narzędzia na powierzchnię.
Zapytaj siebie: czy chcesz dusić dokładność z obecnego zestawu, czy lepiej rozdzielić obróbkę zgrubną i dokładną?
Redukcja długości wysięgu – prosty, ale często pomijany ruch
Każdy dodatkowy milimetr wystawienia narzędzia wzmacnia efekt bicia. Nawet dobre narzędzie w dobrej oprawce zrobi się “giętkie”, jeśli wysuniesz je niepotrzebnie daleko.
Co możesz przeanalizować:
- czy naprawdę potrzebujesz tak długiego wysięgu do danej operacji,
- czy nie wystarczy krótszy trzonek albo inna geometria narzędzia,
- czy przy serii detali nie opłaca się przygotować osobnej oprawki z wysięgiem “dokładnie pod ten detal”.
Przykład z hali: skrócenie wysięgu freza o kilka milimetrów sprawiło, że ten sam zestaw nagle przestał zostawiać “falę” na powierzchni, mimo że bicie mierzone czujnikiem się nie zmieniło. Sztywność zrobiła różnicę.
Świadoma selekcja oprawek i narzędzi do zadań
Nie każde narzędzie i nie każda oprawka musi być “laboratoryjna”. Wyższą kulturę pracy osiągasz, gdy świadomie “parujesz” elementy do wymagań operacji.
Jak możesz to poukładać?
- zrób sobie prostą tabelę lub oznaczenia kolorami: które oprawki/tulejki/narzędzia trzymają bicie poniżej określonej wartości,
- do operacji zgrubnych używaj zestawów z gorszym biciem,
- do wykańczania – trzymaj osobny, “dopieszczony” komplet, którego nie mieszasz do wszystkiego.
Spróbuj odpowiedzieć: czy Twoje najlepsze oprawki są stale na maszynie, czy leżą w szafce i czekają na specjalne okazje? Często wystarczy zmienić nawyk, żeby jakość skoczyła bez żadnych inwestycji.
Bibliografia i źródła
- ISO 230-1: Test code for machine tools – Part 1: Geometric accuracy of machines operating under no-load or finishing conditions. International Organization for Standardization (2012) – Definicje i metody pomiaru bicia wrzeciona obrabiarek
- ISO 1940-1: Mechanical vibration – Balance quality requirements for rotors in a constant (rigid) state – Part 1. International Organization for Standardization (2003) – Klasy jakości wyważenia, różnica między biciem a niewyważeniem
- Machinery's Handbook, 31st Edition. Industrial Press (2016) – Zasady obróbki skrawaniem, wpływ bicia na dokładność i chropowatość