Charakterystyka 6061 i 7075 z punktu widzenia skrawania
Skład i struktura – dlaczego te dwa stopy zachowują się tak różnie
Aluminium 6061 i 7075 to dwa zupełnie różne „charaktery” na maszynie. 6061 to typowy stop serii 6xxx – aluminium z magnezem i krzemem. Ma dobrą skrawalność, jest stosunkowo miękki, plastyczny, mniej kapryśny. 7075 to stop serii 7xxx – aluminium z cynkiem, często z dodatkiem miedzi. Twardszy, dużo wytrzymalszy, bardziej ścierny i „suchy” w skrawaniu.
6061 łatwo się formuje i wygina, więc pod narzędziem potrafi się delikatnie „poddać”, zamiast stawiać sztywny opór. To plus przy lekkich maszynach, ale też ryzyko odkształceń. 7075 ma wyraźnie większą wytrzymałość, co oznacza wyższe siły skrawania i mniejszą skłonność do „pływania” pod ostrzem, ale jednocześnie więcej obciążenia dla frezu czy płytki.
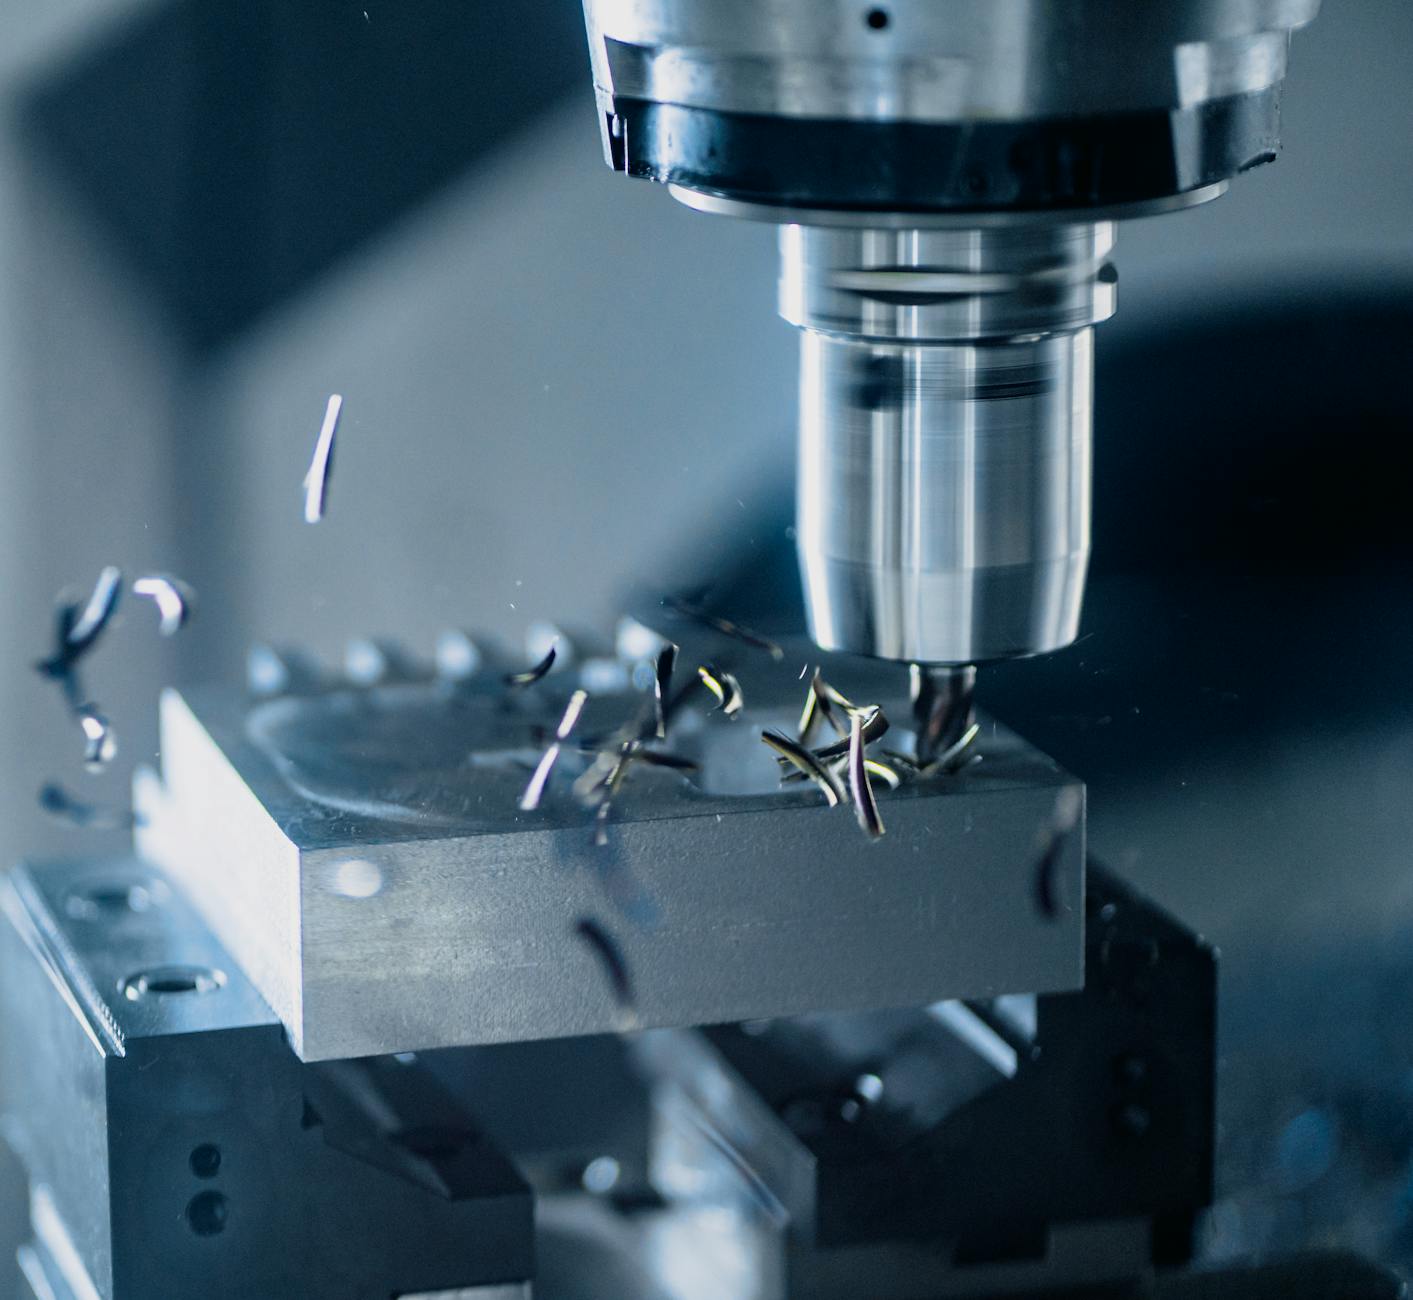
Jak to wygląda w praktyce? 6061 łatwiej „ciągnie” się po ostrzu, potrafi smarować się po krawędzi i zlepiać wiór, zwłaszcza bez chłodziwa lub przy za małym posuwie. 7075 natomiast odłamuje wiór krócej, wióry są twardsze, bardziej łamliwe, a krawędź skrawająca pracuje w warunkach większego nacisku kontaktowego.
Twardość, sprężystość i ich wpływ na obciążenie narzędzia
6061 w typowych stanach utwardzenia (np. T6) jest stosunkowo miękki w porównaniu do 7075. Co to daje? Narzędzie pracuje przy niższych siłach, ale za to materiał ma większą skłonność do sprężystego ugięcia i do „klejenia” się na krawędzi skrawającej. Jeśli posuw na ząb jest zbyt niski, ostrze zamiast ciąć – gładzi i dociera materiał. Pojawia się narost krawędziowy, pogarsza się powierzchnia.
7075 jest twardszy, bardziej „kruchy” w sensie odłamywania wióra. Siły skrawania są wyższe, więc wrzeciono, oprawki i detale dostają po sztywności. Z drugiej strony przy sensownym posuwie mniej grozi narost, a wykończenie powierzchni potrafi być bardzo dobre – pod warunkiem, że narzędzie trzyma geometrię. Wszelkie luzy i bicie są szybciej „karane” wykruszaniem krawędzi.
W praktyce 6061 pozwala często jechać wyżej z ae (szerokością skrawania), bo materiał „odpuszcza”. 7075 lepiej znosi mniejsze ae i sensowny ap (głębokość skrawania), ale wymaga dokładniejszej mechaniki, żeby proces pozostał stabilny.
Formy materiału: pręty, płyty, odkuwki i odlewy
Jaką postać 6061 i 7075 masz najczęściej na maszynie? 6061 zwykle pojawia się jako:
pręty okrągłe i płaskowniki do toczenia i prostych elementów konstrukcyjnych,
płyty do frezowania korpusów, uchwytów, płyt bazowych,
odlewy – tu skrawalność potrafi być inna niż w walcowanym materiale, zwłaszcza przy gorszej jakości odlewu.
7075 widuje się głównie jako płyty i kęsy na elementy wysokoobciążone: dźwignie, mocowania lotnicze, inserty form, elementy precyzyjne. Pręty też się zdarzają, ale częściej w jakości kontrolowanej (np. do lotnictwa). Płyty 7075 bywają dobrze odprężone, ale jeśli dostajesz tanią płytę o niepewnym pochodzeniu – odkształcenia po obróbce mogą cię zaskoczyć.
Jakiego rodzaju masz materiał u siebie? Surowa płyta, frezowana płyta pre-milled, odkuwka? Inaczej „ucieka” odkuwka 7075, inaczej płyta 6061 cięta z dużego arkusza. To bezpośrednio przekłada się na dobór zapasów na stronę, kolejność bazowania i agresywność zgrubnej obróbki.
Który stop wybacza więcej przy parametrach?
Jeśli celem jest start produkcji na nie do końca zestrojonej maszynie, 6061 zwykle wybacza więcej. Lepsza plastyczność, niższe siły, mniejsze ryzyko natychmiastowego wykruszenia krawędzi. Nawet przy słabszym chłodzeniu często „jakoś to chodzi”, choć niekoniecznie optymalnie.
7075 wymaga więcej dyscypliny. Złe bicie narzędzia, zbyt długie wysięgi, byle jaka oprawka – to wszystko szybko kończy się drganiami, mikropęknięciami ostrza i niespodziewanym pęknięciem frezu. Parametry muszą być bliższe rekomendacjom producenta, a korekty robione świadomie, nie „na chybił trafił”.
Jak pracujesz teraz – prototypy na granicy możliwości maszyny, czy stabilna seria z ustalonymi strategiami? Odpowiedź mocno wpływa na to, czy lepiej nudzić się w 6061, czy walczyć o każdą sekundę w 7075.
Źródło: Pexels | Autor: Daniel Smyth
Gdzie wybrać 6061, a gdzie 7075 – decyzja pod proces, nie katalog
Typowe zastosowania 6061 i wymagania wymiarowe
6061 trafia głównie do zastosowań ogólnych: konstrukcje maszyn, ramy, uchwyty, płyty adaptacyjne, elementy, gdzie liczy się lekkość i odporność na korozję, ale niekoniecznie maksymalna wytrzymałość zmęczeniowa. Wymagania wymiarowe są często rozsądne – rzędu dziesiątych setnych, czasem setek milimetra.
Przy takim profilu detali możesz pozwolić sobie na bardziej agresywną zgrubną obróbkę, większe ap i ae, mocne frezy trochoidalne. Nawet jeśli detal delikatnie się „przekręci” po zdjęciu materiału, zwykle nie ma to kluczowego znaczenia – o ile nie pracujesz w precyzyjnych pozycjonowaniach.
Jeśli tworzysz pojedyncze przyrządy, uchwyty spawane, proste korpusy pod osprzęt – 6061 daje dobry kompromis między ceną materiału, łatwością obróbki a trwałością narzędzi. Proces możesz prowadzić agresywnie i mniej stresować się każdym ułamkiem stopnia temperatury na krawędzi.
Typowe zastosowania 7075 i wymagania powierzchni
7075 wybiera się tam, gdzie element ma przenosić duże obciążenia przy niskiej masie: lotnictwo, sport motorowy, precyzyjne mocowania i insertowe części form. W takich detalach krytyczne bywa nie tylko wymiar, ale też jakość powierzchni i stan warstwy wierzchniej.
Wykończenie powierzchni w 7075 często musi być gładkie, bez zarysowań, bez przytarć i lokalnych przegrzań. Dlaczego? Bo mikropęknięcia od przegrzanego lub „szarpanego” wióra w warstwie wierzchniej przy elementach zmęczeniowych stają się punktami inicjacji pęknięć. W obróbce wykańczającej parametry ustawia się więc tak, by ostrze ciąło „czysto”: stabilny posuw, ostre narzędzie, rozsądne vc, przyzwoite chłodzenie.
Dodatkowo 7075 często trafia na maszyny już z dodatkowymi wymaganiami: anodowanie twarde, obróbki wtórne. Jakość powierzchni z obróbki skrawaniem determinuje to, ile trzeba jeszcze „naprawiać” później. Im lepsza powierzchnia z maszyny, tym mniej kłopotów przy dalszych operacjach.
Odkształcenia przy mocowaniu i po odpuszczeniu detalu
6061, jako bardziej plastyczny, potrafi bardziej „pływać” przy ciężkim mocowaniu. Jeśli śrubujesz detal z dużą siłą lub ściskasz go w imadle na długich szczękach, po odpuszczeniu zacisku wraca do swojej formy, ale niestety już z odkształconą geometrią po obróbce. Przy cienkościennych elementach to standardowy problem.
7075 ma wyższą sztywność, więc jest mniej podatny na odkształcenia od samego zacisku. Z drugiej strony, naprężenia wewnętrzne po walcowaniu czy odkuwaniu mogą być większe. Po ściągnięciu dużych naddatków materiał „pracuje” – płyta się bananowi, otwory „schodzą”, płaszczyzny zmieniają płaskość.
Jeżeli już teraz widzisz, że po zgrubnej obróbce 6061 cienkościenny korpus robi się „kopnięty”, a 7075 zachowuje się lepiej – to kolejny argument, żeby decyzję o materiale podejmować pod kątem całego procesu, a nie samej ceny blachy na fakturze.
Koszt materiału kontra koszt obróbki
6061 jest zdecydowanie tańszy od 7075. Naturalne więc jest myślenie: „wezmę 6061, zaoszczędzę”. Tylko że przy produkcji seryjnej kluczowy jest pełny koszt na detal, a nie tylko materiał. Jak to policzyć dla siebie?
Czy 6061 pozwala na szybszy czas cyklu przy twojej konfiguracji maszyny?
Czy w 7075 narzędzia zużywają się zauważalnie szybciej i częściej je wymieniasz?
Czy w 6061 częściej korygujesz detale po anodowaniu lub po montażu, bo „płyną” wymiarowo?
Bywa, że 7075, mimo droższego materiału, daje stabilniejszą geometrię po obróbce, mniejszą ilość poprawek i wyższą niezawodność w eksploatacji. Jeśli oszczędność na czasie ustawiania i poprawkach jest duża, 7075 wychodzi taniej „na całości”.
Co jest dla ciebie krytyczne w bieżącej produkcji – minimalny czas cyklu, długie życie narzędzi, czy odrzuty z kontroli jakości? Odpowiedź często przesuwa wybór w jedną albo drugą stronę.
Ogólne zasady doboru parametrów w aluminium – punkt wyjścia
Zakresy prędkości skrawania dla aluminium
Aluminium ogólnie pozwala na bardzo wysokie prędkości skrawania (vc) w porównaniu do stali. Typowe zalecenia producentów narzędzi do aluminium sięgają nawet kilkuset metrów na minutę. W praktyce ograniczeniem częściej jest wrzeciono i jego maksymalne obroty niż sam materiał.
Przykładowo, dla frezów do aluminium:
prędkości rzędu 250–400 m/min to bezpieczny punkt startu na większości centrów,
wyżej (400–800 m/min) wchodzisz, jeśli masz sztywne HSC/HPC, dobre wyważenie i chłodzenie,
niżej (150–250 m/min) schodzisz przy słabszych maszynach, długich wysięgach lub przy 7075 i wykończeniu precyzyjnym.
6061 spokojnie znosi górną część zakresu, jeśli narzędzie jest przeznaczone do aluminium. 7075 z racji abrazyjności i twardości chętnie „zjada” ostrze przy ekstremalnej vc, więc często lepszym kompromisem jest nieco niższa vc, ale wyższy, stabilny posuw na ząb.
Posuw na ząb – punkty startowe dla popularnych średnic
Przy frezowaniu aluminium błędem jest „zamęczanie” ostrza mikroskopijnym posuwem. Ostrze ma ciąć, a nie się ślizgać. Gdzie ustawić fz na start dla typowych średnic frezów?
Przykładowe wartości startowe (dla frezów 2–3-ostrzowych do aluminium, obróbka zgrubna, 6061):
Ø 6 mm – rząd dziesiątych setnych mm na ząb (np. 0,03–0,06 mm/ząb),
Ø 10 mm – rząd kilku setnych do dziesiątych (np. 0,05–0,10 mm/ząb),
Ø 16 mm – rząd 0,08–0,15 mm/ząb.
Dla 7075 zwykle zaczyna się w podobnym lub nieco niższym zakresie, ale ważniejsza staje się sztywność układu. Jeśli masz długie wysięgi, słabą oprawkę lub detal cienkościenny, fz lepiej ustawić z dolnej części widełek i powoli podnosić, obserwując wiór i dźwięk.
Jakie fz stosujesz teraz? Czy liczysz je świadomie (wzór, kalkulator), czy używasz „domyślnych” posuwów z CAM-a? To pierwsze miejsce, gdzie mała korekta potrafi diametralnie zmienić wiór.
Głębokość ap i szerokość ae – zgrubnie kontra wykańczająco
W aluminium dobrym nawykiem jest rozdzielenie strategii zgrubnej i wykańczającej. Zgrubnie celem jest wydajny zrzut materiału, wykańczająco – jakość i kontrola kształtu.
Przykładowe podejście w 6061:
Zgrubnie: ap możliwie duże (np. 1–2D narzędzia przy stabilnym mocowaniu), ae umiarkowane (np. 0,1–0,3D, trochoida lub dynamic), wysoka vc, sensowny fz.
Wykańczająco: ap małe (np. 0,1–0,3 mm), ae małe (np. 0,1–0,3 mm na bok), umiarkowana vc, niższy fz przy pozostawieniu „ładunku” na ostrze.
W 7075 wiele strategii wygląda podobnie, ale bardziej pilnujesz sztywności: unikasz brutalnych ap przy cienkich ściankach, częściej stosujesz adaptacyjne ścieżki z mniejszym ae, aby nie generować pików sił. Wykończenie wykonujesz świeżym, ostrym frezem – najlepiej innym niż zgrubny, który już trochę „przeżył”.
Źródło: Pexels | Autor: Daniel Smyth
Różnice w parametrach skrawania: 6061 vs 7075 – liczby i tendencje
Zakresy prędkości skrawania – jak daleko możesz się posunąć
Jeżeli masz już ogólny obraz vc dla aluminium, teraz trzeba to zawęzić pod 6061 i 7075. Jak zwykle – patrzysz na realne możliwości wrzeciona, a dopiero później na tabelki.
Przykładowe punkty odniesienia dla frezów węglikowych, geometrii do Al (ostry kąt natarcia, duże rowki wiórowe):
6061 – zgrubnie: 300–500 m/min przy standardowych centrach, przy sztywnych HSC nawet wyżej, jeśli chłodzenie daje radę odprowadzić wiór.
6061 – wykańczająco: 250–400 m/min, bez „gonienia” za rekordami, ważniejsza jest stabilność niż sama liczba.
7075 – zgrubnie: 220–350 m/min jako rozsądny start, zwłaszcza przy większych średnicach (Ø10+).
7075 – wykańczająco: 180–280 m/min, szczególnie gdy zależy ci na stanie warstwy wierzchniej i dobrej trwałości narzędzia.
Jaki masz teraz typowy vc dla aluminium na swojej maszynie? Jeżeli ciągle trzymasz się jednego ustawienia „od wszystkiego”, to pierwszy kandydat do rozdzielenia na 6061 i 7075.
Posuw na ząb – kiedy 7075 „lubi” mniej, a kiedy tyle samo
6061 wybacza dużo w temacie fz: zbyt duży posuw skończy się raczej pogorszoną powierzchnią niż natychmiastową katastrofą. W 7075 margines błędu jest mniejszy i szybciej doczujesz nadmierne obciążenie ostrza w dźwięku i drganiach.
Porównanie typowych poziomów startowych dla frezów 3-ostrzowych, przy podobnej strategii zgrubnej (dynamic/trochoida, ae ok. 10–20% D):
Ø 6 mm:
6061: 0,04–0,07 mm/ząb,
7075: 0,03–0,06 mm/ząb.
Ø 10 mm:
6061: 0,06–0,12 mm/ząb,
7075: 0,05–0,10 mm/ząb.
Ø 16 mm:
6061: 0,10–0,18 mm/ząb,
7075: 0,08–0,15 mm/ząb.
Różnice nie są kosmiczne, ale widać tendencję – w 7075 opłaca się zacząć o jeden „schodek” niżej i dopiero podnosić, gdy wiór jest stabilny, a maszyna nie śpiewa. Czy testujesz kilka wartości fz na jednym detalu, czy nakładasz z CAM-a domyślny posuw i zostawiasz?
Głębokości i szerokości skrawania – inne tolerancje na błąd
Przy tym samym narzędziu 6061 pozwala na bardziej agresywne ap, szczególnie w blokach i grubych płytach. 7075 odwdzięczy się za to lepszą sztywnością przy umiarkowanych parametrach.
Dla freza Ø10 mm, trochoida/dynamic, stabilne mocowanie, HSC/HPC w dobrym stanie:
Przy klasycznym frezowaniu bokiem (bez adaptivu) różnice robią się jeszcze wyraźniejsze. 6061 pozwala na spokojne 50% średnicy w ae przy sensownym ap, podczas gdy w 7075 przy tym samym ustawieniu od razu zauważysz wzrost sił, nagrzewania i zużycia ostrza.
Jak reagujesz teraz na problemy typu „maszyna się dusi” w 7075 – zmniejszasz tylko posuw, czy rozkładasz to między ap/ae/fz?
Przykładowe zestawy parametrów – punkt startu, nie dogmat
W praktyce wygodniej myśleć zestawami. Jeden przykład z codzienności: korpus z kieszeniami, płyta ok. 30 mm grubości, frez Ø8 mm, 3 pióra, węglik, geometria do Al.
6061 – dynamic zgrubnie: vc 350 m/min, n ok. 14 000 obr/min, fz 0,05 mm/ząb (f ok. 2100 mm/min), ap 20 mm, ae 0,8 mm.
7075 – dynamic zgrubnie: vc 260 m/min, n ok. 10 500 obr/min, fz 0,04 mm/ząb (f ok. 1260 mm/min), ap 15 mm, ae 0,6–0,8 mm.
Te liczby nie są „magiczne”, mają tylko pokazać proporcje: w 7075 częściej schodzisz z vc i ap, a utrzymujesz względnie sensowny fz, zamiast dusić narzędzie mikroskopijnym posuwem.
Źródło: Pexels | Autor: Daniel Smyth
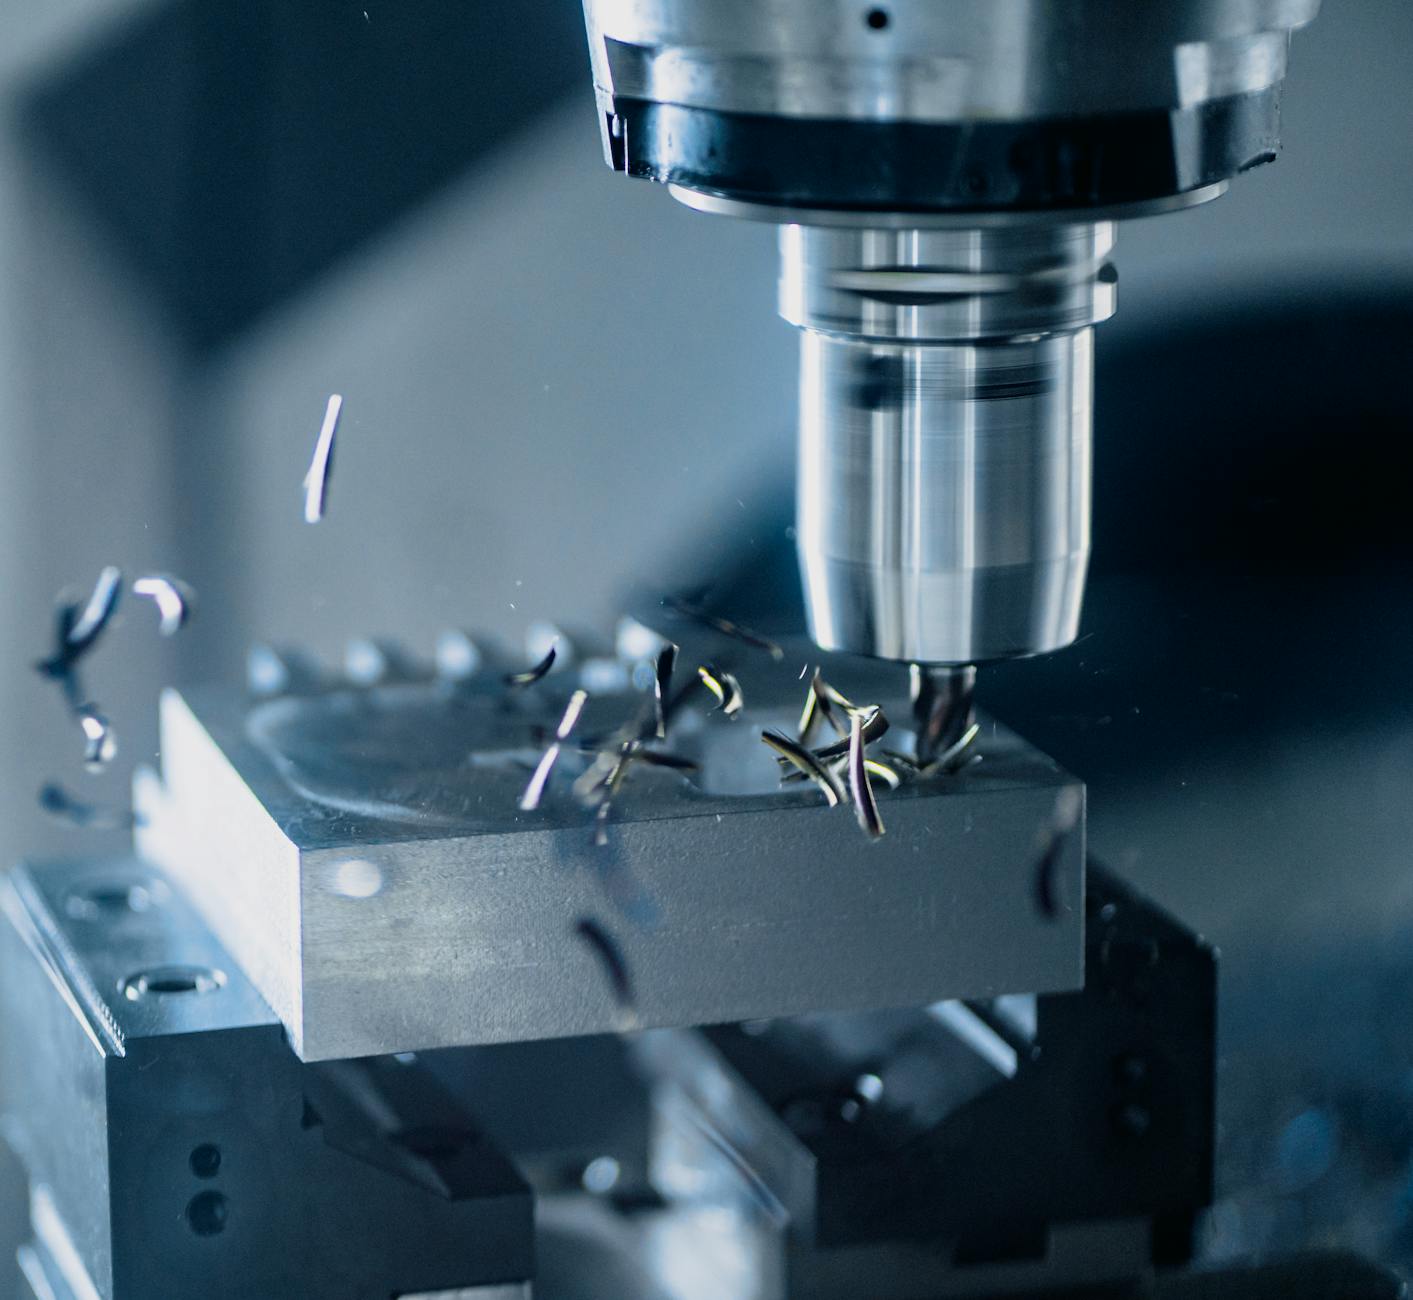
Zachowanie wióra w 6061 a 7075 – co mówi o procesie
Jak wygląda zdrowy wiór z 6061
6061 daje charakterystyczny, ciągliwy, ale lekko łamany wiór. Przy dobrze ustawionym procesie zobaczysz:
krótkie, zakręcone „sprężynki” lub wióry taśmowe, ale pękające co kilka–kilkanaście milimetrów,
powierzchnię wióra gładką, bez przyklejonych placków materiału,
kolor srebrny, bez ciemnych nalotów od przegrzania.
Jeżeli wiór zaczyna zamieniać się w długie, klejące „makarony”, które owijają się wokół freza lub oprawki, to sygnał, że albo brakuje miejsca na ewakuację, albo posuw/ae są za małe i ostrze bardziej gniecie niż tnie. Masz taki problem przy głębokich kieszeniach?
Wiór z 7075 – krótszy, twardszy, bardziej rozmowny
7075, przez wyższą wytrzymałość i twardość, generuje wiór krótszy, bardziej łamliwy. W dobrze ustawionym procesie:
wiór jest wyraźnie krótszy niż w 6061 przy tych samych parametrach,
ma mniejszą tendencję do owijania się wokół narzędzia,
jest „twardszy” w dotyku, trudniej go zgnieść palcami.
Jeśli jednak przesadzisz z ap/ae przy słabej sztywności, wiór zaczyna mieć postrzępione krawędzie, jest nierównomierny – raz krótki, raz długi. To często idzie w parze z drganiami i gorszą powierzchnią. Słyszysz wtedy charakterystyczne „wycie” zamiast równego szumu.
Wiór a przyklejanie się materiału do ostrza (BUE)
6061 jest o krok bliżej do zjawiska BUE (Built-Up Edge) niż 7075. Szczególnie przy:
za małym posuwie na ząb,
braku lub złej dystrybucji chłodziwa,
tępym lub niewłaściwym ostrzu (zbyt mały kąt natarcia, niewypolerowane rowki).
Objawy? Wiór staje się nieregularny, miejscami „poszarpany”, a fragmenty aluminium potrafią zostać przyklejone do powierzchni skrawanej. Dodatkowo zaczyna się gromadzić materiał na krawędzi – po kilku przejazdach widać gołym okiem „nadbudowany” garb na ostrzu.
W 7075 problem BUE też może się pojawić, ale zwykle później. Tutaj szybciej zobaczysz klasyczne zużycie ścierne i mikrowykruszenia na krawędzi niż spektakularne przyklejanie. Jak często oglądasz wiór i ostrze pod lupą po serii detali?
Kolor i temperatura wióra – prosty barometr parametru
W aluminium wiór ma być srebrny. Delikatne przyciemnienie przy agresywnym HSC jeszcze nie jest tragedią, ale żółtawe lub brązowawe naloty w 7075 powinny zapalić lampkę ostrzegawczą – energia idzie w temperaturę, nie w czyste cięcie.
Jeśli przy tych samych parametrach w 6061 wiór jest chłodny, a w 7075 wyraźnie gorętszy i ciemniejszy, szukaj przyczyny w:
za dużym ap/ae przy danym fz,
niewydolnym chłodzeniu (mgła zamiast pełnego strumienia w głębokiej kieszeni),
za wysokim vc względem twardości materiału i średnicy narzędzia.
Możesz spróbować prostej obserwacji: przy tej samej ścieżce obniż vc o 20–30% w 7075 i zostaw fz – w wielu przypadkach wiór natychmiast „jaśnieje”, a dźwięk się uspokaja.
Wiór jako wskaźnik stabilności mocowania
W 6061 mocno dociśnięty detal będzie się uginał pod naciskiem ostrza. Wiór z takiego przejścia bywa falisty, nierównomierny, z fragmentami wyraźnie cienkimi i grubymi. Odbija się to potem na powierzchni – raz błyszcząca, raz matowa.
W 7075 objawy są subtelniejsze, bo materiał mniej się ugina, ale za to częściej zobaczysz lokalne „oka” na powierzchni (ślady drgań), przy wiórze o zmiennej grubości. Jeśli w jednym przejściu bierzesz długą, cienką ściankę, porównaj wiór z początku i z końca przejazdu – różnica grubości powie więcej niż same liczby w CAM-ie.
Dobór narzędzi do 6061 i 7075 – geometria, powłoki, uchwyty
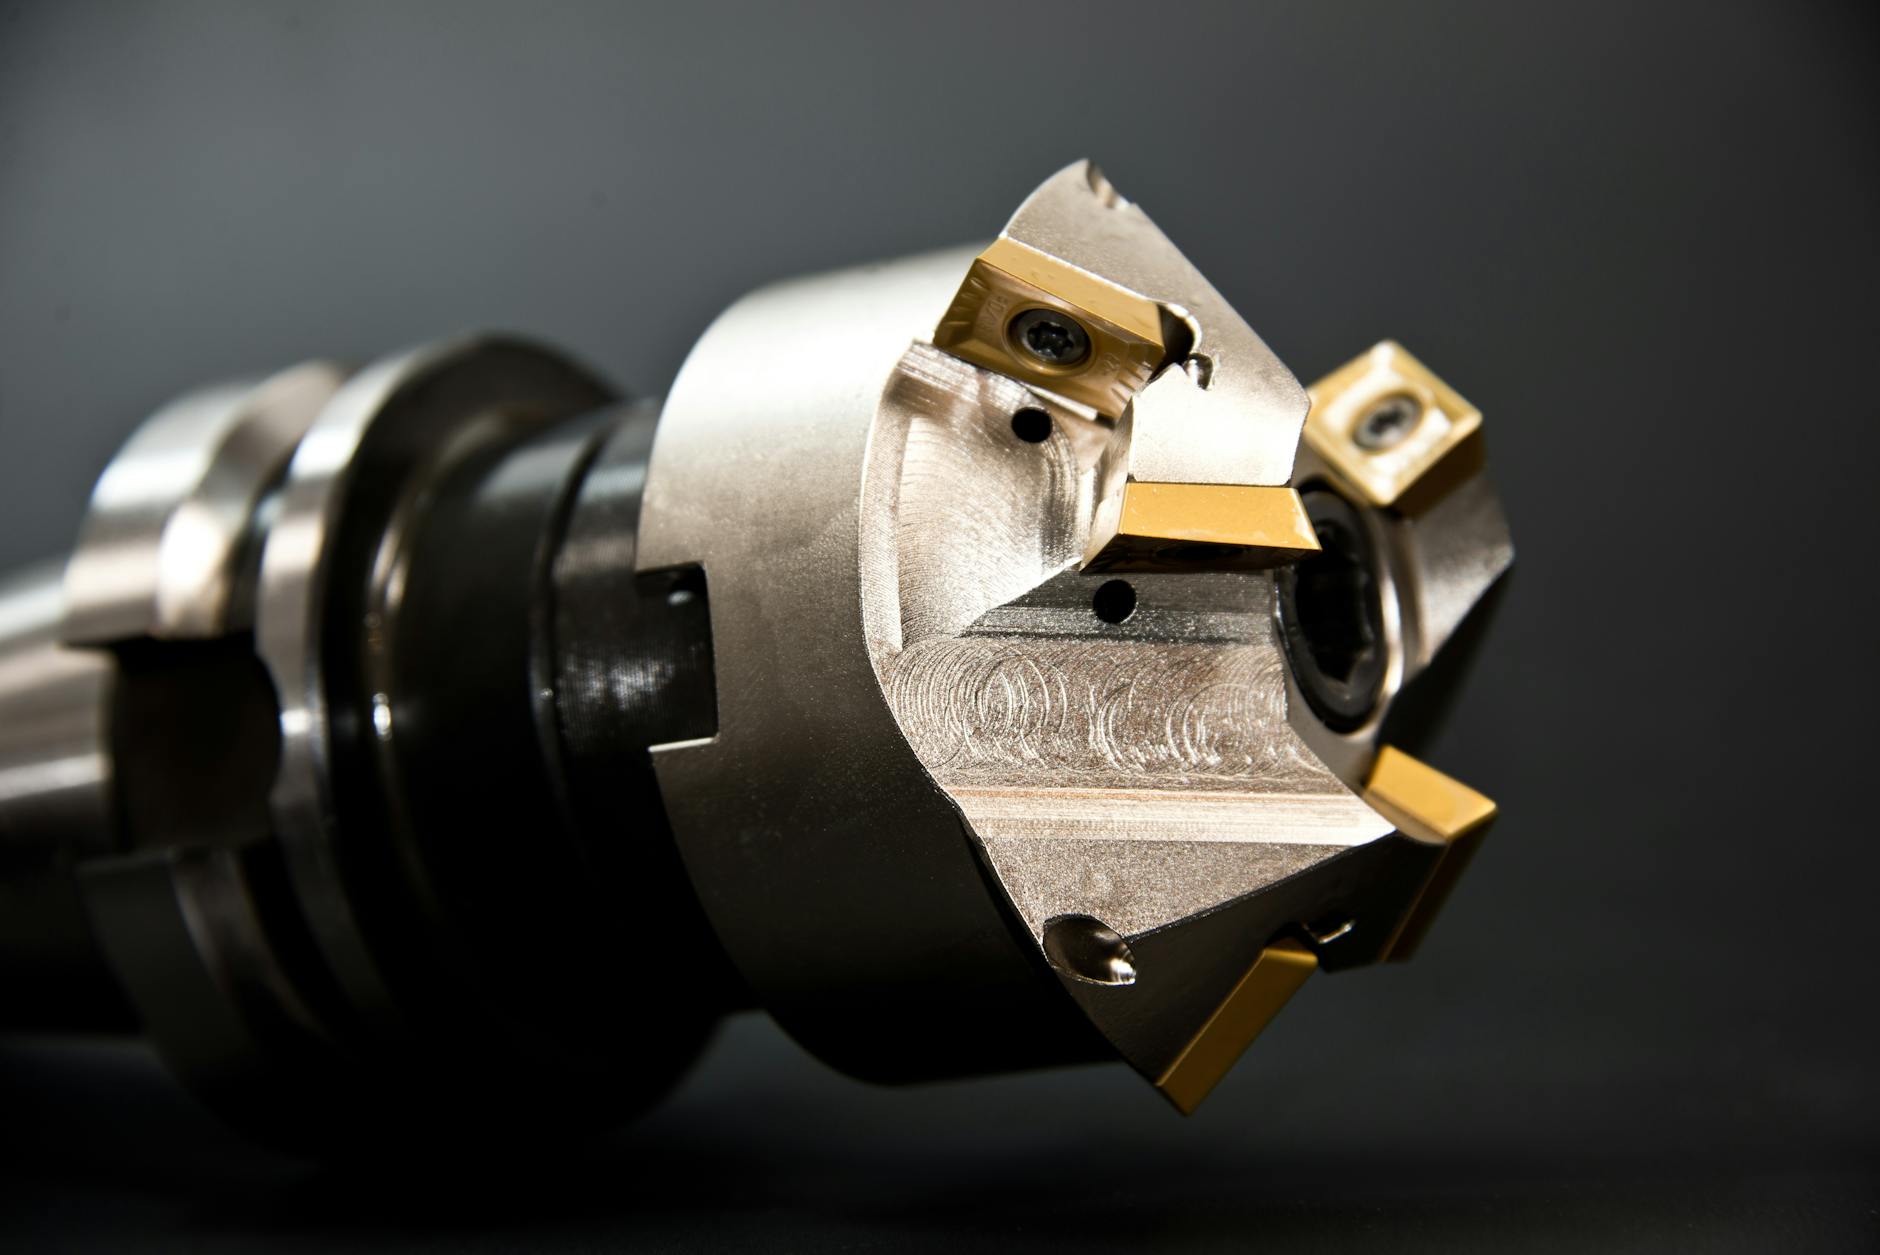
Geometria freza – kiedy „uniwersalny” zaczyna przeszkadzać
Uniwersalne frezy „do wszystkiego” w 6061 jakoś sobie poradzą, ale w 7075 ich ograniczenia wychodzą natychmiast. Pytanie: czy używasz dedykowanych frezów do aluminium, czy jednego typu do stali i Al?
Dla obu stopów, ale szczególnie dla 7075, przydaje się:
duży, dodatni kąt natarcia – ostrze „ciągnie” wiór, zamiast go miażdżyć,
polerowane rowki wiórowe – lepsza ewakuacja i mniejsze ryzyko przyklejania,
mniejsza liczba piór (2–3) przy małych średnicach – więcej miejsca na wiór, wyższy fz na ostrze,
specjalne geometrie do trochoidy/dynamic (stały kąt kontaktu, lamelowe krawędzie wiórowe).
W 6061 możesz czasem „zamęczyć” detal frezem do stali i też się wytnie, tylko wolniej i z większym ryzykiem BUE. W 7075 taki eksperyment szybko kończy się zużyciem narzędzia i kiepską jakością powierzchni.
Powłoki – kiedy goły węglik wystarczy, a kiedy nie
Wiele frezów do aluminium jest bezpowłokowych, z bardzo gładkimi, polerowanymi rowkami. To działa bardzo dobrze w 6061 – niski współczynnik tarcia, brak warstwy, która mogłaby się zadzierać.
W 7075 rośnie udział zużycia ściernego, szczególnie przy wyższej vc i dłuższych seriach. Tutaj lekkie powłoki typu:
TiB2,
ZrN,
specjalne DLC do aluminium,
potrafią znacząco wydłużyć życie narzędzia, przy zachowaniu dobrej jakości powierzchni. Jeżeli robisz krótkie serie prototypowe – goły, dobry węglik spokojnie wystarczy. Przy tysiącach sztuk w 7075 powłoka zaczyna robić różnicę w kieszeni.
Zadaj sobie pytanie: ile realnie metrów bieżących skrawania robisz jednym frezem w 7075? Jeżeli odpada po kilku detalach, sama zmiana geometrii/powłoki może być tańsza niż ciągła walka z parametrami.
3–4 ostrza – półwykończenie i wykończenie, szczególnie przy większych średnicach.
W 7075 lepiej nie przesadzać z liczbą piór przy małych średnicach (Ø6 i mniej). Wąskie rowki wiórowe + twardszy materiał = większe ryzyko zaklejania i wzrost temperatury. Często lepszy efekt da 3-ostrzowy frez z większą przestrzenią na wiór niż 4-ostrzowy „tłok”, który teoretycznie daje większą wydajność, a praktycznie zalewa się wiórem.
Jakiego freza używasz teraz do wykańczania boków w 7075 – 3 czy 4 ostrza? Spróbuj porównać dwa narzędzia na tym samym detalu, obserwując szczególnie hałas i temperaturę wióra.
Uchwyty narzędziowe – luz promieniowy kontra 7075
W 6061 drobne niedoskonałości oprawki (lekki bicie, tanie tulejki) często przechodzą bez większego echa – detal i tak się zrobi, może z trochę gorszą powierzchnią. 7075 nie jest już tak pobłażliwy.
Jak oprawka wpływa na parametry w 6061 i 7075
W 7075 każdy dodatkowy mikrometr bicia mnoży się przez sztywność materiału i kończy w powierzchni. Ten sam frez w taniej tulejce ER i w uchwycie hydrauliczno-kurczliwym to często dwa różne światy. Zastanów się: gdzie masz krytyczne pasowania albo długie, smukłe frezy?
Dla typowych średnic Ø6–Ø12 i głębszych kieszeni różnica w zachowaniu narzędzia jest szczególnie widoczna. Przy gorszej oprawce zauważysz:
większe ślady „bicia” na ściankach (regularne fale wzdłuż ścieżki),
niemożność dojścia do wyższych vc bez pojawienia się wycia,
wyraźnie niższą trwałość freza przy tym samym detalu.
W 6061 to często „uchodzi płazem”, bo materiał trochę amortyzuje błędy. W 7075 trzeba częściej podchodzić do sprawy jak w stali hartowanej: dobra oprawka, krótkie wysięgi, jak najmniej łączników między wrzecionem a ostrzem.
Rodzaje uchwytów a praktyka na 6061 i 7075
Jeżeli dotąd wszystko trzymałeś w ER, zadaj sobie pytanie: w którym miejscu procesu najbardziej boli cię jakość powierzchni albo trwałość narzędzia? To dobry kandydat na „upgrade” uchwytu.
Typowe obserwacje z warsztatu:
ER + dobra tulejka – w 6061 spokojnie „robi robotę” przy zgrubnym i półwykończeniu. W 7075 nadaje się do zgrubnego, ale przy dużym wysięgu i HSC szybko wychodzi bicie.
Uchwyt hydrauliczny – w 7075 daje ogromny zysk przy frezach wykańczających i mniejszych średnicach. Mniej drgań, lepsza powierzchnia, dłuższe życie ostrza. W 6061 różnica też jest, choć czasem mniej spektakularna.
Uchwyt skurczowy – wysoka sztywność i małe bicie, dobry wybór przy małych średnicach i dynamicu w 7075. Trzeba tylko pilnować poprawnej procedury nagrzewania/chłodzenia, bo przegrzany frez z węglika w aluminium długo nie pożyje.
Masz teraz na maszynie „krytyczne” gniazdo w 7075, które zawsze wychodzi z lekką falą? Spróbuj jednego przejścia wykańczającego z tym samym frezem, ale w uchwycie hydraulicznym lub skurczowym. Różnica w śladach na ściance często jest widoczna już po pierwszym detalu.
Wysięg narzędzia – kompromis między dostępem a stabilnością
6061 częściej „przebacza” zbyt długi wysięg – powierzchnia bywa miękka, mniej podatna na rezonanse. W 7075 ten sam wysięg generuje klasyczne „piszczenie” i wyraźne ślady drgań. Jak dobierasz wysięg – minimalny możliwy, czy „na wszelki wypadek dłuższy”?
Przyjmuje się prostą zasadę startową:
wysięg ok. 3×D – większość zgrubnych operacji na obu stopach,
4–5×D – bardziej wymagające kieszenie, ale z redukcją ap/ae, szczególnie w 7075,
powyżej 6×D – tylko przy dobrze dobranych parametrach i sensownym CAM-ie (dynamic/trochoida), najlepiej z uchwytem o małym biciu.
Jeśli przy tym samym frezie różnica między 6061 a 7075 jest ogromna, zacznij nie od zmiany materiału, tylko od skrócenia wysięgu o 2–3 mm i obserwacji wióra oraz dźwięku. Często jedno skręcenie oprawki rozwiązuje problem, który wcześniej próbowałeś „leczyć” chłodziwem i korektą posuwu.
Stabilność bazowania detalu – 6061 jako „gąbka”, 7075 jako „rezonator”
Jak mocujesz detale z 6061 i 7075 – te same imadła, te same wkładki, te same siły docisku? Tu kryje się sporo niuansów.
6061 przy dużym docisku potrafi się miejscowo uplastycznić i „siąść” na szczękach. Detal lekko się odkształca, ale proces często jest cichy, a wiór wygląda przyzwoicie. Problem wychodzi przy pomiarze – nagle okazuje się, że jedna płaszczyzna jest „ściągnięta”, a kieszeń minimalnie „bananowa”.
W 7075 detal zachowuje się twardziej. Przy tym samym układzie mocowania:
docisk powoduje mniej odkształceń,
ale każdy brak podparcia szybko przekłada się na drgania,
przy cienkich ściankach słychać „śpiew” materiału znacznie wyraźniej.
Sprawdź, jak zachowują się cienkie żebra lub ramiona w 7075, gdy zmieniasz kolejność operacji. Często wystarczy:
zostawić grubsze „naddatki bezpieczeństwa” na końcach żeber,
wykańczać ścianki dopiero po wykonaniu większości kieszeni,
dodać tymczasowe mostki lub podpory technologiczne, które potem odcinasz.
W 6061 efekt zbyt wczesnego „odchudzenia” ścianek to bardziej ugięcie i lekkie „miękkie” powierzchnie. W 7075 częściej zobaczysz smugi i oka po drganiach, mimo że wymiarowo detal jest „w tolerancji”. Jakie masz obecnie strategie sekwencji operacji pod cienkie ścianki?
Różnice w chłodzeniu i smarowaniu – mgła, zalanie, powietrze
Chłodziwo to nie tylko temperatura, ale też transport wióra. Jakie medium stosujesz najczęściej: mgłę olejową, chłodzenie zalewowe, powietrze z mgłą, czy suche skrawanie?
W 6061 sporo operacji można prowadzić praktycznie na sucho, z lekką mgłą lub samym powietrzem, byle wiór miał gdzie uciec. Problemem jest nie tyle temperatura, co przyklejanie się wiórów do ostrza i detalu. Dlatego liczą się:
czyste, niezatkane dysze skierowane w strefę skrawania,
odpowiednia ilość medium, która „zbiera” wiór z kieszeni,
utrzymanie wióra w ruchu, a nie jego gotowanie w zakamarkach.
W 7075 temperatura zaczyna odgrywać większą rolę przy dłuższych przejazdach. Ten sam zestaw parametrów, który w 6061 przechodzi „na pół-sucho”, w 7075 potrafi przegrzać ostrze i wiór. Dobre praktyki to m.in.:
pełny strumień chłodziwa przy klasycznym zgrubnym pełnym frezem,
powietrze + mgła przy HSC/trochoidzie, gdy zależy ci na utrzymaniu wióra w ruchu,
przemyślenie orientacji detalu, by grawitacja pomagała w ewakuacji wiórów.
Zastanów się: przy jakich operacjach w 7075 masz największy problem z „gotowaniem się” wióra? Może wystarczy zmienić strategię z pełnego zalania na powietrze + mgła przy dynamicu, albo odwrotnie – w głębokiej, wąskiej kieszeni dać więcej klasycznego chłodziwa pod ciśnieniem.
Sprężone powietrze i odmuch – przyjaciel czy wróg?
Odmuch sprężonym powietrzem to wygoda, ale też droga do problemów, jeśli jest stosowany „na ślepo”. W 6061 mocny strumień często dobrze czyści kieszeń i frez, nie generując dramatów. W 7075 musisz bardziej uważać.
Przykładowe sytuacje:
przy dynamicu w 7075 powietrze skierowane w osi freza pomaga utrzymać wiór poza strefą skrawania – temperatura spada, BUE praktycznie się nie pojawia, wiór jest jasny i regularny,
przy klasycznym „slotowaniu” na dużą głębokość powietrze bez chłodziwa potrafi tylko mieszać gorące wióry w szczelinie – ostrze dostaje pełną dawkę temperatury, a wiór ciemnieje w oczach.
Proste pytanie kontrolne: czy przy danej operacji widzisz, dokąd faktycznie trafia strumień powietrza? Jeżeli tylko rozdmuchuje chłodziwo po drzwiach maszyny, a nie czyści rowków wiórowych, to bardziej szkodzi niż pomaga.
Strategie CAM pod 6061 i 7075 – ten sam program, różne zachowanie
Wielu programistów CAM kusi jeden „uniwersalny” proces: to samo ścieżki dynamiczne, te same strategie, tylko delikatna korekta parametrów między 6061 i 7075. Jak jest u ciebie – robisz osobne procesy, czy przeskalasz jeden?
6061 jest wdzięczny dla agresywnych ścieżek HSC z dużą głębokością i małym zaangażowaniem bocznym. Możesz sobie pozwolić na:
wyższe vc,
większe ap przy tym samym narzędziu,
mniej „pilnowaną” sekwencję operacji, bo detal jest bardziej plastyczny.
W 7075 ten sam CAM wymaga dopieszczenia kilku elementów:
wejścia w materiał – łagodne rampy, brak brutalnych wejść na pełne ae w narożach,
utrzymanie stałego kąta zaangażowania – szczególnie przy długich wysięgach,
osobne ścieżki wykańczające dla cienkich ścianek, często z mniejszym fz i ap, ale przy stabilnym, krótkim kontakcie narzędzia.
Prosty eksperyment: weź istniejący program na 6061 z dynamic zgrubnym i przełóż go „1:1” na 7075, skaluje tylko vc w dół. Posłuchaj maszyny i zobacz wiór. Potem popraw wejścia, zredukuj ap o 20–30%, wyrównaj ae i odpal drugi raz. Różnica w stabilności bywa zaskakująca, mimo że „na papierze” parametry zmieniły się niewiele.
Obróbka wykończeniowa – różne oczekiwania od 6061 i 7075
Jaką kluczową cechę wykańczanej powierzchni cenisz najbardziej: chropowatość, odbicie światła, czy może stabilność wymiaru po anodowaniu? To w 6061 i 7075 oznacza trochę inne podejście.
W 6061 często celujesz w „estetyczny połysk” i sensowną Ra. Materiał jest bardziej podatny na docisk ostrza, więc przy zbyt małym fz narzędzie zaczyna polerować zamiast ciąć. Efekt? Lustrzana, ale „pofalowana” powierzchnia, która po anodzie pokazuje każde mikro-ugięcie.
W 7075 wykończenie z założenia ma służyć pod wysoką wytrzymałość: elementy lotnicze, motoryzacyjne, konstrukcyjne. Tu liczy się:
stabilny, wyraźny skraw w każdym zębie (nie polerowanie),
brak mikrodrgań, które zostawią „oka” na ścianie,
małe odkształcenia resztkowe przed obróbką cieplną/anodą.
Dobry punkt startu dla wykańczania ścianek w 7075 to osobny frez z mniejszym promieniem naroża, 3–4 ostrza, vc obniżone względem zgrubnego, ale fz utrzymany na rozsądnym poziomie. Do tego małe ap (0,1–0,3 mm), stałe ae i krótki, ciągły przejazd bez zatrzymań. W 6061 możesz czasem pójść odważniej z vc, ale pilnuj, by narzędzie nadal „gryzło”, a nie tylko głaskało materiał.
Obróbka otworów – wiercenie i rozwiercanie w 6061 vs 7075
Otwory w aluminium potrafią być pułapką, szczególnie przy dużych głębokościach. Jakie masz najczęstsze problemy – bicie, stożkowatość, zadzior na wyjściu?
W 6061 głównym wrogiem jest klejenie i brak ewakuacji wióra. Vc możesz mieć dość wysokie, ale:
konieczna jest dobra geometria wiertła do Al (polerowane rowki, duży kąt natarcia),
przy głębokich otworach (powyżej 5×D) potrzebny jest regularny cykl z łamaniem wióra i wycofaniem,
smarowanie mgłą lub chłodziwem pod ciśnieniem znacząco poprawia sytuację.
W 7075 dochodzi wyższa twardość, czyli większe siły osiowe. Tutaj to, co jeszcze jakoś „szło” w 6061, w twardszym stopie kończy się wykruszeniem krawędzi lub stożkowym otworem. Dobre praktyki:
nieco niższe vc w stosunku do 6061,
pilnowanie tępości wiertła – zużyte ostrze od razu „ciągnie” na bok,
dla otworów pod pasowanie lepiej zaplanować dodatkowe rozwiercanie lub roztaczanie.
Przy roztaczaniu precyzyjnym 7075 jest zbliżony do stali pod względem zachowania – wrażliwy na bicie oprawki i luz na głowicy. W 6061 częściej zobaczysz „rozciąganie” otworu przy zbyt wysokim posuwie, zamiast klasycznych problemów ze stożkiem.
Gwintowanie – formowane czy skrawane w 6061 i 7075
Jeżeli w aluminium robisz dużo gwintów, kluczowe pytanie brzmi: bardziej zależy ci na szybkości, czy na powtarzalności wymiaru i stabilnym momencie skręcania śruby?
W 6061 gwintowanie formujące (walcowanie) jest bardzo efektywne:
Najczęściej zadawane pytania (FAQ)
Aluminium 6061 czy 7075 – który stop wybrać do obróbki skrawaniem?
Najpierw odpowiedz sobie: jaki masz cel – maksymalna wytrzymałość detalu czy łatwość i szybkość obróbki? 6061 sprawdza się w częściach ogólnokonstrukcyjnych, przyrządach, płytach adaptacyjnych, gdzie wymiar jest „zdroworozsądkowy”, a kluczowe są czas cyklu i koszt. 7075 wybiera się tam, gdzie detal przenosi wysokie obciążenia: elementy lotnicze, sport motorowy, inserty form, precyzyjne mocowania.
Jeśli masz lekką, mało sztywną maszynę, słabsze chłodzenie i niedopracowane oprawki – bezpieczniej wystartować z 6061. Jeżeli pracujesz na sztywnej maszynie, masz ogarnięte bicie, stabilne mocowanie i zależy ci na lepszej sztywności detalu oraz wytrzymałości zmęczeniowej – wtedy 7075 ma więcej sensu.
Jak dobrać parametry skrawania dla 6061 vs 7075 (posuw, obroty, ap, ae)?
6061 dobrze znosi większe szerokości skrawania (ae) i dość agresywne głębokości (ap), szczególnie przy strategiach trochoidalnych. Pytanie: wolisz krótszy czas cyklu czy spokojną, „chłodną” obróbkę? Dla 6061 zazwyczaj możesz trzymać wyższe prędkości skrawania i odważniejsze ae, pamiętając o minimalnym posuwie na ząb, żeby uniknąć gładzenia i narostu.
W 7075 lepiej podejść zachowawczo do ae i mocniej oprzeć się na ap oraz stabilnym posuwie. Ten stop nie lubi miziania – potrzebuje sensownego fz, ale przy mniejszej szerokości wejścia w materiał i dobrej sztywności układu. Praktyczne podejście: startujesz z rekomendacji producenta narzędzia dla „Alu – high strength”, potem korygujesz w górę/dół, obserwując drgania, kolor wióra i wykończenie powierzchni.
Jakie wióry daje 6061, a jakie 7075 i co z tego wynika dla chłodzenia?
6061 ma tendencję do „ciągnięcia” się po ostrzu i tworzenia dłuższych, lepko-zlepionych wiórów. Przy zbyt małym posuwie lub słabym chłodzeniu narasta krawędź i powierzchnia matowieje, pojawiają się przytarcia. Zapytaj siebie: czy masz jak sensownie odprowadzić wiór? Jeśli nie, zwiększ minimalnie posuw, zastosuj mgłę lub chłodzenie punktowe i używaj frezów pod aluminium z polerowaną geometrią.
7075 wytwarza krótsze, twardsze, łamliwe wióry. Krawędź pracuje pod wyższym naciskiem, ale mniejsze jest ryzyko narostu. Za to każde bicie czy brak sztywności szybko kończy się wykruszaniem ostrza. Chłodzenie powinno być stabilne – mgła, emulsja lub powietrze z dużym przepływem – tak, aby wiór był sprawnie wyrzucany ze strefy cięcia i nie rysował powierzchni.
Który stop jest „łatwiejszy” dla narzędzi i maszyn: 6061 czy 7075?
Pod względem obciążenia maszyn 6061 jest łagodniejszy: niższe siły skrawania, większa „miękkość” pod ostrzem. Lekkie centra, mniejsze wrzeciona i budżetowe oprawki radzą sobie z nim lepiej. Minusem jest większa skłonność do narostu i gorsze zachowanie przy zbyt zachowawczych parametrach. Zadaj sobie pytanie: czy bardziej boisz się złamania freza, czy narostu i słabej powierzchni?
7075 jest twardszy i bardziej ścierny, więc szybciej „karze” luzy, bicie i długie wysięgi. Oczekuje sztywnej mechaniki, dobrze wyważonych narzędzi i sensownego trzymania się zaleceń producenta. Jeżeli często pracujesz „na granicy” możliwości maszyny, ten stop może wymagać obniżenia parametrów względem katalogu albo skrócenia wysięgu i poprawy mocowania.
Jak ograniczyć odkształcenia detali z 6061 i 7075 po obróbce?
Przy 6061 głównym problemem bywa „pływanie” pod dociskiem. Jeśli mocno ściskasz cienkościenny korpus w imadle, po odpuszczeniu zacisku detal wraca, ale geometria już nie. Rozważ: czy możesz zmniejszyć siłę zacisku, użyć większej powierzchni podparcia, szczęk miękkich, podkładek lub dedykowanych przyrządów? Dobrą praktyką jest zgrubne usunięcie materiału, odprężenie detalu (nawet leżakowanie na stole) i dopiero potem półwykańczanie/wykańczanie.
W 7075 częściej wychodzą naprężenia wewnętrzne po walcowaniu/odkuwaniu. Płyty potrafią się „bananować” po ściągnięciu dużych naddatków. Tu pomaga:
symetryczne zdejmowanie materiału po obu stronach,
rozsądne zostawianie zapasów na stronę (nie za mało, nie za dużo).
Zanim ustawisz strategię, zadaj sobie pytanie: w jakiej postaci kupujesz materiał (płyta pre-milled, surowa, odkuwka) i jak bardzo już jest odprężony?
Czy 7075 zawsze „opłaca się” bardziej niż 6061 przez większą wytrzymałość?
Ekonomicznie nie zawsze. Kluczowe jest to, za co realnie płacisz na sztuce: materiał, czas maszyny, narzędzia, poprawki po obróbce, ewentualne reklamacje. Jeżeli detal nie pracuje zmęczeniowo i nie ma ekstremalnych obciążeń, 7075 może być niepotrzebnym „przewymiarowaniem”, które zwiększy koszt materiału i narzędzi, a nie da praktycznej korzyści.
Przeanalizuj:
czy 6061 pozwoli ci skrócić czas cyklu (większe ap/ae, mniej problemów z drganiami),
jak szybko zużywają się frezy w 7075 przy twojej konfiguracji,
czy różnica w trwałości detalu między 6061 a 7075 ma dla odbiorcy faktyczne znaczenie.
Dopiero wtedy wybór materiału będzie decyzją pod proces, a nie tylko pod tabelkę z katalogu.
Jakie formy 6061 i 7075 (płyta, pręt, odlew, odkuwka) najlepiej sprawdzają się na maszynie?
6061 najczęściej trafia jako pręty, płaskowniki, płyty oraz odlewy. Dla seryjnej obróbki korpusów i płyt bazowych zwykle najwygodniejsze są płyty walcowane lub pre-milled – mniej niespodzianek z płaskością. Odlewy 6061 potrafią mieć gorszą skrawalność i lokalne twarde miejsca, więc parametry trzeba dobrać ostrożniej i obserwować wiór.
Kluczowe Wnioski
6061 jest bardziej plastyczny i „miękki” – łatwiej się formuje, wybacza słabszą sztywność maszyny i agresywniejsze parametry, ale częściej „ciągnie się” po ostrzu i tworzy narost, jeśli posuw jest zbyt mały lub chłodzenie słabe.
7075 jest wyraźnie twardszy i mocniejszy – daje krótszy, łamliwy wiór i bardzo dobrą powierzchnię, lecz wymaga większej sztywności układu (wrzeciono, oprawki, mocowanie) i precyzyjnego trzymania parametrów, bo szybko „karze” bicia i luzy wykruszaniem krawędzi.
Przy 6061 często opłaca się stosować większą szerokość skrawania (ae) i bardziej agresywne zgrubne strategie, bo materiał „odpuszcza”; przy 7075 lepiej postawić na mniejsze ae, sensowną głębokość (ap) i stabilną mechanikę – jaki masz dziś zapas sztywności i mocy na wrzecionie?
Rodzaj półwyrobu mocno zmienia zachowanie: płyta 6061 z dużego arkusza może „uciekać” inaczej niż odkuwka 7075 czy płyta pre-milled; od tego zależy zapas na stronę, kolejność bazowania i to, jak agresywnie możesz zgrubnie „zrywać” materiał – z jakich form korzystasz najczęściej?
6061 sprawdza się w ogólnych konstrukcjach (ramy, uchwyty, płyty adaptacyjne), gdzie tolerancje są umiarkowane, a priorytetem jest czas obróbki i koszt; proces można prowadzić szybko, akceptując niewielkie odkształcenia po zdjęciu materiału.
Źródła
Aluminium and aluminium alloys — Chemical composition and form of wrought products (EN 573 series). European Committee for Standardization (CEN) – Skład chemiczny stopów 6061 i 7075, formy wyrobów walcowanych
Aluminium and aluminium alloys — Mechanical properties of wrought products (EN 485 series). European Committee for Standardization (CEN) – Własności mechaniczne 6061 i 7075 w różnych stanach utwardzenia
Aluminum Standards and Data. The Aluminum Association (2017) – Zestawienie właściwości stopów serii 6xxx i 7xxx, zastosowania
Properties of Aluminum Alloys: Fatigue Data and Structural Applications. ASM International (1999) – Dane zmęczeniowe i wpływ jakości powierzchni na trwałość 7075
Machining Data Handbook. Metcut Research Associates (1980) – Zalecenia parametrów skrawania dla stopów aluminium 6xxx i 7xxx
Surface Integrity in Machining. Springer (2010) – Wpływ parametrów skrawania na warstwę wierzchnią i mikropęknięcia
Metal Cutting Theory and Practice. CRC Press (2013) – Teoria sił skrawania, narost krawędziowy, wpływ twardości materiału
Aluminum 6061 Alloy Data Sheet. Kaiser Aluminum – Karta materiałowa 6061: własności, typowe zastosowania, formy wyrobów